Average response time: under 24 hours
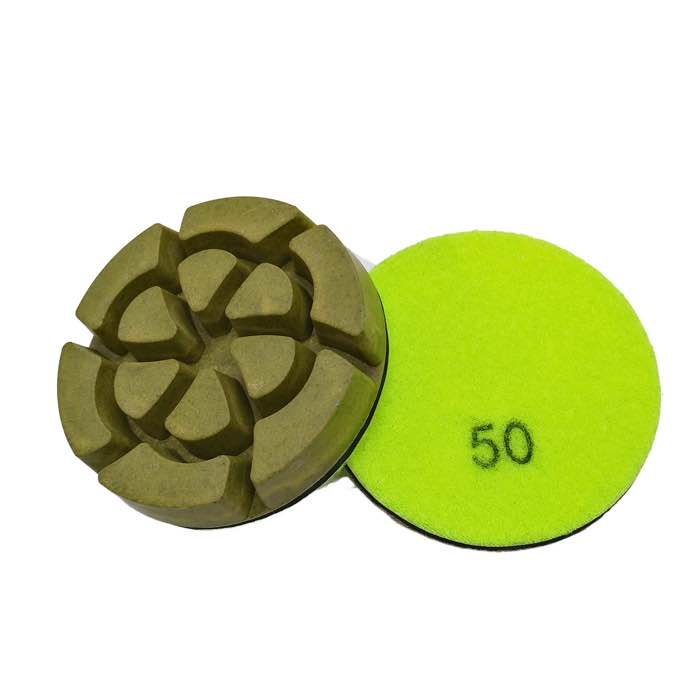
Para bordes, esquinas y detalles de escaleras o zócalos inalcanzables por una pulidora de suelo autopropulsada, utilice discos de resina diamantados de 3 pulgadas (75 mm) en un esmeril angular o una pulidora manual de baja velocidad. Siga la misma secuencia de granos que en el cuerpo del suelo, empezando en grano 50 o 100 tras el pulido metalográfico, y suba hasta 1500 o 3000 junto a la pared para que el brillo del borde coincida con el centro. El error más común es saltarse granos en los bordes por ser un área pequeña y aplicar presión con la mano. Un juego de discos de resina diamantados de 3" (JOY-RFP-05) cubre cualquier plato portador, y las versiones en seco como los discos en seco de 15 mm (JOY-RFP-06) resuelven interiores donde no se desea lechada.
El 80% de las reclamaciones en concreto pulido empieza a 30 cm de la pared. La pulidora autopropulsada deja una franja de 15-25 cm sin pulir junto a cada pared, columna y hueco de puerta, y esa franja debe terminarse a mano. El trabajo manual es más lento, la presión es pareja imposible y el operario tiende a apurar la zona pequeña: exactamente por eso los bordes quedan más mates, más rayados o con menos brillo que el centro de la sala.
Trate la franja perimetral como un mini proyecto aparte: primero la rectifica con disco de copa o zapatas diamantadas de borde, después la pule por la misma escalera de granos que el suelo, paso por paso. Si el suelo se rectificó en 30/40, luego 80 y 150 aglomerante metálico, el borde debe recorrer el mismo camino antes de empezar con discos de resina.
Los discos de 3 pulgadas usan un plato portador de velcro que se atorna al husillo. Compruebe tres cosas antes de pedir:
Para la transición de aglomerante metálico a resina en bordes, un paso cerámico como los discos de transición cerámicos de 3" (JOY-RFP-T1) elimina los arañazos profundos de 80/150 sin forzar los discos de resina a hacer trabajo de metalografía.
| Paso | Grano | Función en los bordes |
|---|---|---|
| 1 | 50 / 100 | Elimina arañazos de la muela de copa |
| 2 | 200 / 400 | Refina el rayado y empareja con el suelo |
| 3 | 800 | Empieza el brillo satinado |
| 4 | 1500 | Brillo casi espejo |
| 5 | 3000 | Brillo espejo, igual al del suelo |
Dedique en el borde el mismo tiempo por metro cuadrado que en el suelo. Apurar el paso de 400 es la causa clásica de que la franja de la pared siga empañada tras el pase de 1500.
En interiores ocupados normalmente se trabaja en seco: conecte un extractor HEPA pequeño al esmeril y use discos de resina en seco. Pulir en húmedo junto a paredes genera lechada que resbala por el muro, se acumula en la base y seca como eflorescencia blanca. El húmedo se prefiere solo en soleras exteriores, patios de piscina o cuando el control de polvo es imposible. Los discos secos de 15 mm fueron diseñados justo para este funcionamiento manual en seco.
R: Técnicamente pegan, pero los discos recortados sueltan resina de forma despareja, se recalientan y duran la mitad. Compre discos de 3 pulgadas hechos para las RPM y la presión de herramientas manuales.
R: Casi siempre se debe a que se saltó un grano en el borde o a presión excesiva, que esmalta el disco. Repita a la ligera el grano que falta y deje que el disco corte a su ritmo.
R: Calcule 2-3 discos por grano para un suelo comercial típico de 200-400 m2; los bordes son lineales, no superficiales.
R: La mayoría aceptan platos de velcro de 3 pulgadas, pero verifique el diámetro del plato y la rosca de su máquina antes de almacenar cajas.
El trabajo se gana o se pierde en los bordes. Iguale la secuencia del suelo, controle las RPM del esmeril y use discos de 3 pulgadas hechos para presión manual en lugar de discos recortados. JOY TECH suministra discos de resina, secos y cerámicos para bordes en todos los granos de 50 a 3000, para que la franja de la pared termine con el mismo brillo que el resto de la solera.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates