Average response time: under 24 hours
Mehr Kopfgewicht ist nicht immer besser. Ein 400-mm-Planetenschleifer mit 60-80 kg Kopfdruck schneidet am schnellsten auf weichem bis mittelhartem Beton, aber zusätzlicher Ballast von mehr als ~2 kg pro Segment kann die Verschleißrate verdoppeln, die Bindung verbrennen und tiefere Kratzer eingraben, die Harzpads nicht entfernen können. Der optimale Bereich liegt bei etwa 1,5-2,5 kg Anpresskraft pro Diamantsegment auf mittelhartem Beton, angepasst an Bindungshärte und Körnung. Zu leicht - das Werkzeug vergast; zu schwer - es zerstört sich selbst.
Das Kopfgewicht eines Schleifers kombiniert drei Dinge: das Gewicht des rotierenden Kopfes selbst, alle angeschraubten Ballastplatten und den manuellen Anpressdruck des Bedieners auf den Griff (vor allem bei Einscheibenmaschinen). Planetenschleifer zum Gehen und Aufsitzmaschinen sind so konstruiert, dass das Kopfgewicht den Großteil der Arbeit leistet; die Aufgabe des Bedieners ist das Lenken, nicht das Drücken.
Typische Kopfgewichte: 250-mm-Einscheibe ~30-50 kg, 400-mm-Planetenschleifer ~60-100 kg, 650-mm-Planetenschleifer ~120-200 kg, 800-mm-Aufsitzschleifer ~400-700 kg inklusive Bediener.
| Anpresskraft pro Segment | Verhalten | Werkzeuglebensdauer vs. Ideal | Am besten für |
|---|---|---|---|
| < 1,0 kg | Vergasung, kein Schnitt | Verschleißt langsam, schneidet aber nichts | Nie ideal |
| 1,0-1,5 kg | Leichter Schnitt, sauberer Spänestaub | +20-30 % Lebensdauer | Harter Beton, feine Körnungen |
| 1,5-2,5 kg | Ausgeglichener Schnitt | 100 % Basiswert | Mittelbeton, Standardkörnung |
| 2,5-4,0 kg | Aggressiver Schnitt | -30-50 % Lebensdauer | Weicher Beton, Beschichtungsentfernung |
| > 4,0 kg | Verbrennt Bindung, tiefe Kratzer | -60-80 % Lebensdauer | Vermeiden |
Eine weiche Bindung verschleißt konstruktionsbedingt schnell. Bei hohem Kopfdruck verschwindet sie in der halben erwarteten Zeit. Eine harte Bindung braucht mehr Druck, um frische Diamanten freizulegen; zu leicht poliert sie sich selbst glatt (Vergasung). Passen Sie beide Variablen zusammen an:
Einscheibenschleifer (250-300 mm) verlassen sich auf manuellen Druck. Neue Bediener drücken fest auf, was den Kopf aufschaukeln lässt, sichelförmige Ratchelmarken hinterlässt und die Schuhe einseitig ungleichmäßig verschleißt. Lassen Sie das Maschinengewicht den Schnitt machen; verwenden Sie den Griff nur zum Lenken und lehnen Sie sich für kleine Korrekturen an. Gehen Sie in gleichmäßigem Tempo - etwa 15-20 m/min - und überlappen Sie die Bahnen um 25-30 %.
Fügen Sie Gewicht bewusst hinzu, nicht standardmäßig:
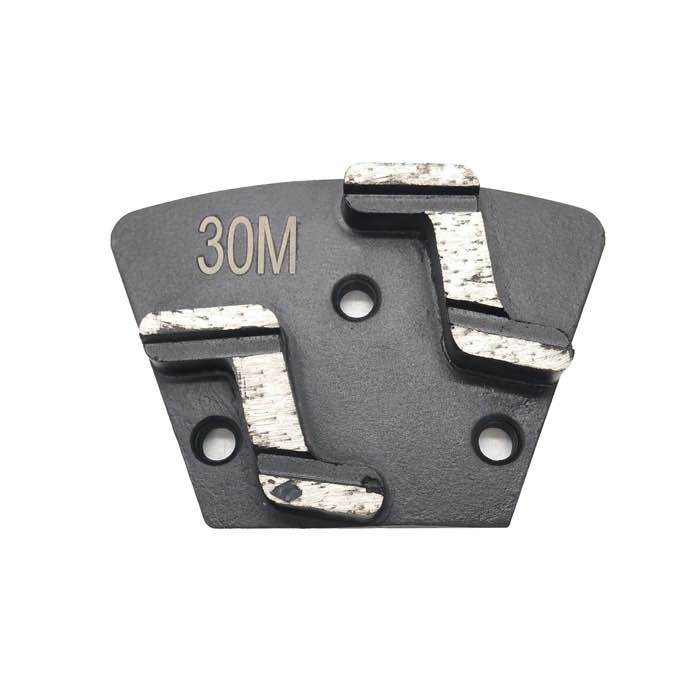
Verwenden Sie Doppel-S-Trapezsegmente für allgemeine mittlere Druckarbeit; die S-Form hält den Kontakt auch bei variierendem Druck gleichmäßig. Für Maschinen vom Typ WerkMaster trägt das Einzelstegsegment das Kopfgewicht sauber ab, ohne einzuschneiden.
Sie brauchen keine Kraftmessdose, um den Druck einzustellen. Wiegen Sie den Kopf mit einer Personenwaage: Heben Sie den Kopf an, platzieren Sie eine Waage unter der Segmentkontaktfläche, senken Sie ihn ab und lesen Sie das Gewicht auf der Waage ab. Teilen Sie durch die Segmentanzahl, um kg pro Segment zu erhalten. Das ist der Wert, den Sie mit obiger Tabelle vergleichen sollten. Verfolgen Sie ihn über Aufträge und Ballastwechsel hinweg, damit Sie einen guten Schnitt reproduzieren können.
Wenn Ihr Aufsitzschleifer eine hydraulische Anpressdruckeinstellung hat, notieren Sie die Einstellung (psi oder %) zusammen mit dem MPSI der Platte. Mit der Zeit bauen Sie eine Referenztabelle auf: zum Beispiel „400 kg Kopf, 3 bar Anpressdruck, 35 MPa Beton = 2,0 kg/Segment, 120 m² pro Schuhsatz“.
Ein weiterer Tipp: Beobachten Sie den Spänestaub. Feiner, gleichmäßiger, trockener Staub bedeutet, dass der Druck stimmt. Grobe Stücke, blaue Hitzespuren oder der Geruch von verbranntem Harz bedeuten, dass der Druck zu hoch ist. Ein sauberer Schnitt ist der schnellste Schnitt.
Fügen Sie keinen Ballast über das Typenschild des Herstellers hinaus hinzu. Aufsitzschleifer sind für ein bestimmtes Kopfgewicht ausgewuchtet; Überlastung verschleißt das Getriebe, wirft einen Riemen oder kippt die Maschine an einer Steigung. Planetenschleifer zum Gehen nehmen typischerweise 20-40 kg zusätzlichen Ballast auf, aber prüfen Sie das Handbuch. Einscheibenmaschinen brauchen selten Ballast - sie verlassen sich bereits auf den Bedienerdruck.
Wuchten Sie den Kopf nach dem Hinzufügen von Ballast neu aus. Ein unausgewuchteter Kopf ratchelt, hinterlässt sichelförmige Marken und verschleißt Segmente ungleichmäßig. Wenn Sie ihn in der Werkstatt nicht neu auswuchten können, fügen Sie das Gewicht nicht vor Ort hinzu.
Protokollieren Sie die Druckeinstellungen bei jedem Auftrag. Über eine Saison hinweg bauen Sie eine Referenztabelle auf: Betonalter, MPSI, Kopfgewicht, Ballast, Anpressdruck, Werkzeuglebensdauer pro Satz. Diese Tabelle ist es, die einen erfahrenen Unternehmer von einem unterscheidet, der die Bindungstabelle jeden Montag neu lernt.
Nein. Tiefer Schnitt pro Bahn klingt schnell, hinterlässt aber tiefe Kratzer, die viele zusätzliche Harzbahnen kosten, um entfernt zu werden. Nehmen Sie flache, gleichmäßige Schnitte - sie werden insgesamt schneller fertig.
Meist ungleichmäßiger Anpressdruck, weil sich der Bediener auf einen Griff lehnt, oder ein Kopf, der nicht flach auf dem Boden aufliegt. Nivellieren Sie die Maschine neu, stehen Sie mittig und lassen Sie den Planetenumlauf die Arbeit tun.
Verbrennungsgeruch, blaue Verfärbung an Segmenten, sichtbare tiefe Rillen statt gleichmäßigem Spänestaub und eine langsamer werdende Maschine. Gehen Sie sofort vom Gas.
Ja. Hoher Druck bei 30/40-Körnung erzeugt ein tieferes Kratzmuster, das mit 80/100-Körnung entfernt werden muss. Leichter Druck bei jedem Schritt hinterlässt ein flacheres Kratzmuster und weniger Bahnen bis zur 400er-Körnung.
Das Kopfgewicht ist ein Einstellrad, kein Leistungsschalter. Starten Sie beim vom Hersteller empfohlenen Ballast, beobachten Sie Spänestaub und Segmentverschleiß und passen Sie in 0,5-kg-Schritten pro Segment an. JOY TECH veröffentlicht empfohlene Anpresskraftbereiche auf jedem Trapez-Datenblatt; fragen Sie uns nach der Tabelle, die zu Ihrem Schleifermodell passt.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
