Average response time: under 24 hours
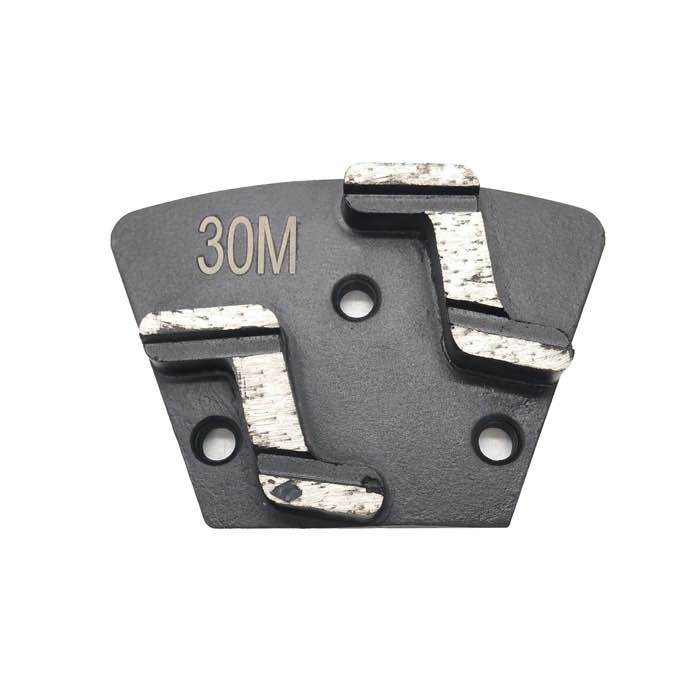
Más peso en el cabezal no siempre es mejor. Una planetaria de 400 mm con 60-80 kg de presión en el cabezal corta más rápido en hormigón de blando a medio, pero añadir lastre más allá de ~2 kg por segmento puede duplicar la tasa de desgaste, quemar el aglomerante y excavar rayados más profundos que los pads de resina no pueden eliminar. El punto óptimo es aproximadamente 1,5-2,5 kg de fuerza descendente por segmento de diamante en hormigón de dureza media, ajustado según la dureza del aglomerante y el tamaño de grano. Muy ligero y la herramienta se vitrifica; muy pesado y se autodestruye.
El peso del cabezal de la rectificadora combina tres cosas: el peso del propio cabezal giratorio, cualquier placa de lastre atornillada y la presión manual del operador sobre el asa (principalmente en máquinas monodisco). Las planetarias autopropulsadas y de operador a bordo están diseñadas para que el peso del cabezal haga la mayor parte del trabajo; el trabajo del operador es dirigir, no empujar hacia abajo.
Pesos típicos del cabezal: monodisco de 250 mm ~30-50 kg, planetaria de 400 mm ~60-100 kg, planetaria de 650 mm ~120-200 kg, operador a bordo de 800 mm ~400-700 kg incluido el operador.
| Fuerza por segmento | Comportamiento | Vida útil vs ideal | Mejor para |
|---|---|---|---|
| < 1,0 kg | Vitrificación, sin corte | Desgaste lento pero no corta nada | Nunca ideal |
| 1,0-1,5 kg | Corte ligero, viruta limpia | +20-30% de vida | Hormigón duro, granos finos |
| 1,5-2,5 kg | Corte equilibrado | 100% de referencia | Hormigón medio, grano estándar |
| 2,5-4,0 kg | Corte agresivo | -30-50% de vida | Hormigón blando, eliminación de recubrimientos |
| > 4,0 kg | Quema el aglomerante, rayados profundos | -60-80% de vida | Evitar |
Un aglomerante blando se desgasta rápido por diseño. Añada presión pesada en el cabezal y desaparecerá en la mitad del tiempo esperado. Un aglomerante duro necesita más presión para exponer diamantes frescos; muy ligero y se pule hasta quedar liso (se vitrifica). Combine las dos variables:
Las rectificadoras monodisco (250-300 mm) dependen de la presión manual. Los operadores nuevos presionan con fuerza, lo que hace rebotar el cabezal, deja marcas de vibración en forma de media luna y desgasta las zapatas de forma desigual por un lado. Deje que el peso de la máquina haga el corte; utilice el asa solo para dirigir e inclinarse en pequeños ajustes. Camine a un ritmo constante, unos 15-20 m/min, y solape las pasadas un 25-30%.
Añada peso de forma deliberada, no por defecto:
Utilice segmentos trapezoidales de doble S para el trabajo general a presión media; la forma S mantiene el contacto uniforme incluso con presión variable. Para máquinas estilo WerkMaster, el segmento de barra simple soporta el peso del cabezal de forma limpia sin hundirse.
No necesita una célula de carga para ajustar la presión. Pese el cabezal con una báscula de baño: levante el cabezal, coloque una báscula bajo el área de contacto del segmento, bájela suavemente y lea el peso en la báscula. Divida entre el número de segmentos para obtener kg por segmento. Ese es el número que debe comparar con la tabla anterior. Regístrelo entre trabajos y entre cambios de lastre para poder reproducir un buen corte.
Si su rectificadora tiene ajuste hidráulico de presión descendente en un modelo de operador a bordo, registre el ajuste (psi o %) junto con el MPSI de la losa. Con el tiempo construirá una tabla de referencia: por ejemplo, cabezal de 400 kg, presión descendente de 3 bares, hormigón de 35 MPa = 2,0 kg/segmento, 120 m² por juego de zapatas.
Un consejo más: observe la viruta. Polvo fino, uniforme y seco significa que la presión es correcta. Trozos gruesos, marcas de calor azules u olor a resina quemada significan que la presión es demasiado alta. Un corte limpio es el corte más rápido.
No añada lastre más allá de la placa del fabricante. Las rectificadoras de operador a bordo están equilibradas para un peso de cabezal específico; sobrecargar desgasta la caja de cambios, hace saltar una correa o vuelca la máquina en una pendiente. Las planetarias autopropulsadas normalmente aceptan 20-40 kg de lastre adicional, pero consulte el manual. Las máquinas monodisco rara vez necesitan lastre en absoluto: ya dependen de la presión del operador.
Reequilibre el cabezal después de añadir lastre. Un cabezal desequilibrado vibra, deja marcas de media luna y desgasta los segmentos de forma desigual. Si no puede reequilibrarlo en el taller, no añada el peso en la obra.
Registre los ajustes de presión en cada trabajo. A lo largo de una temporada construirá una tabla de referencia: edad del hormigón, MPSI, peso del cabezal, lastre, presión descendente, vida útil por juego. Esa tabla es lo que separa a un contratista experimentado de aquel que vuelve a aprender la tabla de aglomerantes cada lunes.
No. Una pasada de corte profundo suena rápida, pero deja rayados profundos que cuestan muchas pasadas extra de resina para eliminar. Haga cortes poco profundos y constantes: terminan más rápido en general.
Normalmente presión descendente desigual del operador apoyándose en un asa, o un cabezal que no está plano en el suelo. Re-nivela la máquina, párese centrado y deje que la rotación planetaria haga el trabajo.
Olor a quemado, decoloración azul en los segmentos, ranuras profundas visibles en lugar de viruta uniforme, y la máquina ralentizándose. Retroceda inmediatamente.
Sí. La presión pesada en grano 30/40 crea un patrón de rayado más profundo que requiere grano 80/100 para eliminar. La presión ligera en cada paso deja un patrón de rayado más superficial y menos pasadas para llegar al grano 400.
El peso del cabezal es un dial de ajuste, no un interruptor de encendido. Empiece con el lastre recomendado por el fabricante, observe la viruta y el desgaste del segmento, y ajuste de 0,5 kg por segmento a la vez. JOY TECH publica rangos recomendados de fuerza descendente en cada ficha técnica de trapecio; pídanos la tabla adaptada al modelo de su rectificadora.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates
