Average response time: under 24 hours
Mais peso no cabeçote nem sempre é melhor. Uma planetária de 400 mm carregando 60-80 kg de pressão no cabeçote corta mais rápido em concreto de macio a médio, mas adicionar lastro além de ~2 kg por segmento pode dobrar a taxa de desgaste, queimar o ligante e cavar riscos mais profundos que os discos de resina não conseguem remover. O ponto ideal é cerca de 1,5-2,5 kg de força descendente por segmento diamantado em concreto de dureza média, ajustado pela dureza do ligante e tamanho do grão. Muito leve e a ferramenta vitrifica; muito pesada e ela se autodestrói.
O peso do cabeçote da lixadeira combina três coisas: o peso do próprio cabeçote giratório, quaisquer placas de lastre parafusadas e a pressão manual do operador sobre o guidão (principalmente em máquinas monodisco). As planetárias autopropelidas e as de operador a bordo são projetadas para que o peso do cabeçote faça a maior parte do trabalho; o trabalho do operador é direcionar, não empurrar para baixo.
Pesos típicos do cabeçote: monodisco de 250 mm ~30-50 kg, planetária de 400 mm ~60-100 kg, planetária de 650 mm ~120-200 kg, operador a bordo de 800 mm ~400-700 kg incluindo o operador.
| Força por segmento | Comportamento | Vida útil vs ideal | Melhor para |
|---|---|---|---|
| < 1,0 kg | Vitrificação, sem corte | Desgasta devagar mas não corta nada | Nunca ideal |
| 1,0-1,5 kg | Corte leve, palha limpa | +20-30% de vida | Concreto duro, grãos finos |
| 1,5-2,5 kg | Corte balanceado | 100% de referência | Concreto médio, grão padrão |
| 2,5-4,0 kg | Corte agressivo | -30-50% de vida | Concreto macio, remoção de tinta |
| > 4,0 kg | Queima o ligante, riscos profundos | -60-80% de vida | Evitar |
Um ligante macio desgasta rápido por projeto. Adicione pressão pesada no cabeçote e ele desaparece na metade do tempo esperado. Um ligante duro precisa de mais pressão para expor diamantes novos; muito leve e ele se pule até ficar liso (vitrifica). Combine as duas variáveis:
As lixadeiras monodisco (250-300 mm) dependem da pressão manual. Operadores novos pressionam com força, o que faz o cabeçote quicar, deixa marcas de vibração em forma de meia-lua e desgasta as sapatas de forma desigual de um lado. Deixe o peso da máquina fazer o corte; use o guidão apenas para direcionar e se inclinar em pequenos ajustes. Caminhe em um ritmo constante, cerca de 15-20 m/min, e sobreponha os passes em 25-30%.
Adicione peso deliberadamente, não por padrão:
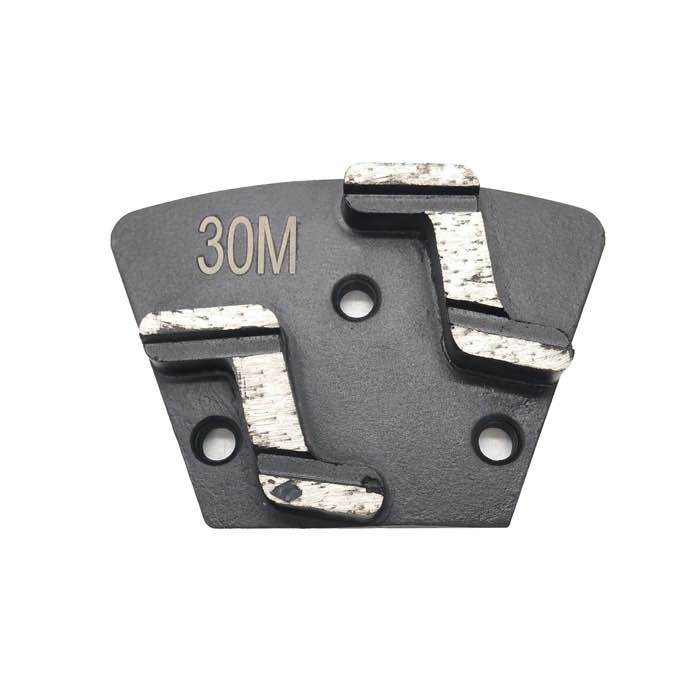
Use segmentos trapezoidais de S duplo para trabalho geral em pressão média: o formato S mantém o contato uniforme mesmo com pressão variável. Para máquinas estilo WerkMaster, o segmento de barra simples carrega o peso do cabeçote de forma limpa sem cravar.
Você não precisa de uma célula de carga para ajustar a pressão. Pese o cabeçote com uma balança de banheiro: levante o cabeçote, coloque uma balança sob a área de contato do segmento, baixe suavemente e leia o peso na balança. Divida pelo número de segmentos para obter kg por segmento. Esse é o número que você deve comparar com a tabela acima. Anote isso entre trabalhos e entre mudanças de lastro para poder reproduzir um bom corte.
Se sua lixadeira tiver ajuste hidráulico de pressão descendente em um modelo autopropelido, anote a configuração (psi ou %) junto com o MPSI da laje. Com o tempo você construirá uma tabela de referência: por exemplo, cabeçote de 400 kg, pressão descendente de 3 bares, concreto de 35 MPa = 2,0 kg/segmento, 120 m² por jogo de sapatas.
Mais uma dica: observe a palha. Pó fino, uniforme e seco significa que a pressão está certa. Pedaços grossos, marcas de calor azuis ou cheiro de resina queimada significam que a pressão está muito alta. Um corte limpo é o corte mais rápido.
Não adicione lastro além da classificação da placa do fabricante. As lixadeiras autopropelidas são balanceadas para um peso de cabeçote específico; sobrecarregar desgasta a caixa de engrenagens, rompe uma correia ou tomba a máquina em uma inclinação. As máquinas planetárias autopropelidas normalmente aceitam 20-40 kg de lastro adicional, mas verifique o manual. As máquinas monodisco raramente precisam de lastro: elas já dependem da pressão do operador.
Re-balanceie o cabeçote após adicionar lastro. Um cabeçote desbalanceado vibra, deixa marcas de meia-lua e desgasta os segmentos de forma desigual. Se você não conseguir rebalancear na oficina, não adicione o peso na obra.
Anote as configurações de pressão em cada trabalho. Ao longo de uma temporada você construirá uma tabela de referência: idade do concreto, MPSI, peso do cabeçote, lastro, pressão descendente, vida útil por jogo. Essa tabela é o que separa um contratista experiente daquele que reaprende a tabela de ligantes toda segunda-feira.
Não. Um corte profundo por passe parece rápido, mas deixa riscos profundos que custam muitos passes extras de resina para remover. Faça cortes rasos e constantes: eles terminam mais rápido no geral.
Normalmente pressão descendente desigual do operador se apoiando em um guidão, ou um cabeçote que não está plano no piso. Re-nivela a máquina, fique centrado e deixe a rotação planetária fazer o trabalho.
Cheiro de queimado, descoloração azul nos segmentos, ranhuras profundas visíveis em vez de palha uniforme, e a máquina perdendo velocidade. Recue imediatamente.
Sim. Pressão pesada no grão 30/40 cria um padrão de risco mais profundo que requer grão 80/100 para remover. Pressão leve em cada etapa deixa um padrão de risco mais raso e menos passes para chegar ao grão 400.
O peso do cabeçote é um dial de ajuste, não um interruptor de energia. Comece com o lastre recomendado pelo fabricante, observe a palha e o desgaste do segmento, e ajuste de 0,5 kg por segmento de cada vez. A JOY TECH publica faixas recomendadas de força descendente em cada ficha técnica de trapezoidal; peça-nos a tabela compatível com o modelo da sua lixadeira.
Escrito e revisado pela JOY TECH - fabricante de ferramentas de diamante auditado por SGS e BV, certificado CE/RoHS, fundado em 2004 e exportando para mais de 50 países.
Nossa fábrica e sistema de gestão de qualidade são auditados pela SGS e Bureau Veritas. Os produtos atendem aos requisitos CE/RoHS e cada peça é 100% inspecionada antes da embalagem.
Verified Certificates
