Average response time: under 24 hours
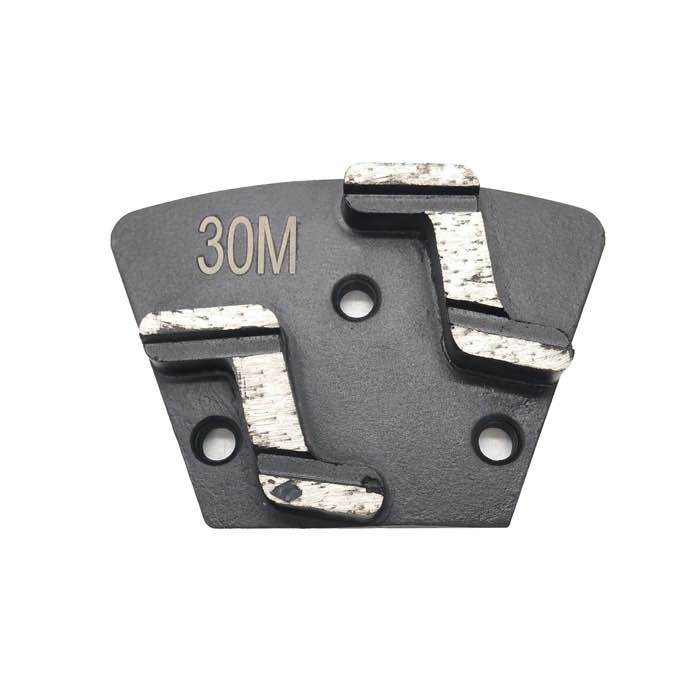
Больший вес головки не всегда лучше. Планетарная машина 400 мм с прижимом головки 60–80 кг режет быстрее всего на мягком и среднем бетоне, но добавление балласта сверх ~2 кг на сегмент может вдвое увеличить износ, сжечь связку и оставить более глубокие царапины, которые резиновые пасты не удалят. Оптимум — примерно 1,5–2,5 кг прижима на алмазный сегмент на средне-твердом бетоне, с поправкой на твердость связки и размер зерна. Слишком легко — инструмент заполировывается; слишком тяжело — он разрушает сам себя.
Вес головки шлифмашины объединяет три составляющих: вес самой вращающейся головки, любые крепящиеся балластные плиты и давление руки оператора на рукоятку (в основном на однодисковых машинах). Планетарные ручные и самоходные машины спроектированы так, что вес головки выполняет основную работу; задача оператора — рулить, а не давить вниз.
Типичные веса головки: однодисковая 250 мм ~30–50 кг, планетарная 400 мм ~60–100 кг, планетарная 650 мм ~120–200 кг, самоходная 800 мм ~400–700 кг с учетом оператора.
| Прижим на сегмент | Поведение | Ресурс vs идеал | Лучше подходит для |
|---|---|---|---|
| < 1,0 кг | Заполировывание, нет реза | Изнашивается медленно, но ничего не режет | Никогда не идеально |
| 1,0–1,5 кг | Легкий рез, чистая стружка | +20–30 % ресурса | Твердый бетон, мелкое зерно |
| 1,5–2,5 кг | Сбалансированный рез | 100 % базовый | Средний бетон, стандартное зерно |
| 2,5–4,0 кг | Агрессивный рез | −30–50 % ресурса | Мягкий бетон, снятие покрытий |
| > 4,0 кг | Жжет связку, глубокие царапины | −60–80 % ресурса | Избегать |
Мягкая связка изнашивается быстро по замыслу. Добавьте сильный прижим головки — и она исчезнет за половину ожидаемого времени. Твердой связке нужно больше давления, чтобы обнажить новые алмазы; слишком легкое — и она заполировывается до гладкости. Согласуйте две переменные вместе:
Однодисковые шлифмашины (250–300 мм) полагаются на ручное давление. Новые операторы сильно давят вниз, отчего головка подпрыгивает, остаются серповидные следы вибрации, а бобы изнашиваются неравномерно с одной стороны. Позвольте весу машины выполнять рез; используйте рукоятку только для руления и небольших корректировок. Двигайтесь ровным темпом — около 15–20 м/мин — и перекрывайте проходы на 25–30 %.
Добавляйте вес осознанно, а не по умолчанию:
Используйте трапециевидные сегменты двойной S для общих работ со средним прижимом; S-образная форма сохраняет равномерный контакт при переменном давлении. Для машин типа WerkMaster однопланочный сегмент чисто переносит вес головки, не вгрызаясь.
Вам не нужен тензодатчик, чтобы настроить давление. Взвесьте головку напольными весами: поднимите головку, поставьте весы под зону контакта сегментов, плавно опустите и считайте показание. Разделите на число сегментов, чтобы получить кг на сегмент. Это число стоит сравнивать с таблицей выше. Отслеживайте его по объектам и при смене балласта, чтобы воспроизвести хороший рез.
Если у вашей самоходной шлифмашины есть гидравлическая регулировка прижима, записывайте настройку (psi или %) вместе с MPSI плиты. Со временем вы составите справочную таблицу: например, «головка 400 кг, прижим 3 бара, бетон 35 МПа = 2,0 кг/сегмент, 120 м² на комплект бобов».
Еще совет: следите за стружкой. Мелкая, однородная, сухая пыль означает, что давление в норме. Крупные куски, синие термические отметины или запах жженой смолы означают, что давление слишком высокое. Чистый рез — самый быстрый рез.
Не добавляйте балласт сверх табличного номинала производителя. Самоходные шлифмашины сбалансированы под конкретный вес головки; перегрузка изнашивает редуктор, сбрасывает ремень или опрокидывает машину на склоне. Планетарные ручные машины обычно принимают 20–40 кг дополнительного балласта, но проверьте руководство. Однодисковым машинам балласт почти не нужен — они и так полагаются на давление оператора.
Перебалансируйте головку после добавления балласта. Несбалансированная головка дрожит, оставляет серповидные следы и неравномерно изнашивает сегменты. Если вы не можете перебалансировать в мастерской, не добавляйте вес на объекте.
Записывайте настройки давления на каждом объекте. За сезон вы составите справочную таблицу: возраст бетона, MPSI, вес головки, балласт, прижим, ресурс на комплект. Именно эта таблица отличает опытного подрядчика от того, кто заново изучает таблицу связок каждый понедельник.
Нет. Глубокий рез за проход звучит быстро, но оставляет глубокие царапины, на удаление которых уходит много дополнительных проходов резиновыми пастами. Делайте мелкие, ровные проходы — в итоге они финишируют быстрее.
Обычно из-за неравномерного прижима, когда оператор опирается на одну рукоятку, или головка не лежит ровно на полу. Переустановите машину по уровню, встаньте по центру и позвольте планетарному вращению сделать работу.
Запах гари, синее окрашивание на сегментах, видимые глубокие выбоины вместо однородной стружки и замедление машины. Сразу ослабьте давление.
Да. Сильное давление на зерне 30/40 создает более глубокий узор царапин, который требует зерна 80/100 для удаления. Легкое давление на каждом шаге оставляет более мелкий узор царапин и требует меньше проходов до зерна 400.
Вес головки — это ручка настройки, а не выключатель питания. Начните с рекомендованного производителем балласта, следите за стружкой и износом сегментов и корректируйте на 0,5 кг на сегмент за раз. JOY TECH публикует рекомендованные диапазоны прижима в каждом техническом описании трапеций; запросите у нас таблицу, подобранную под вашу модель шлифмашины.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates
