Average response time: under 24 hours
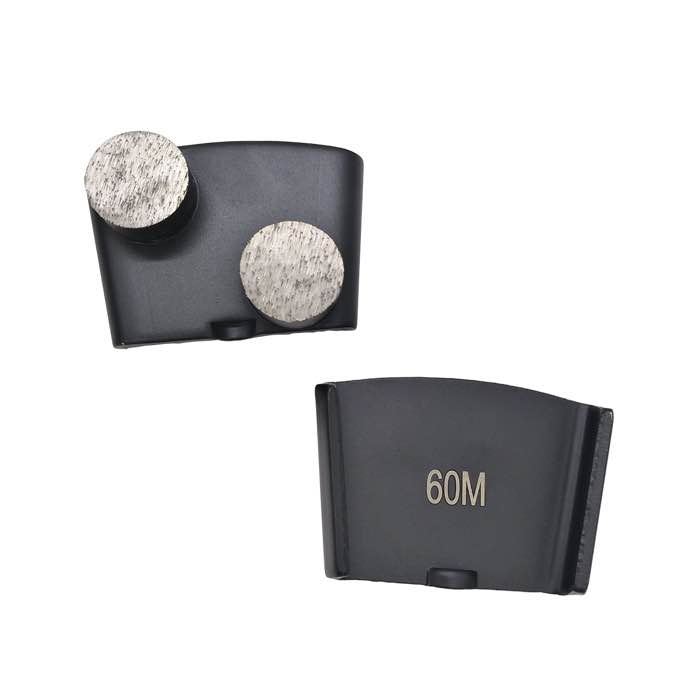
Las pulidoras de suelo hacen girar habitualmente el cabezal planetario a 300–1.800 RPM, y ese rango cambia cómo se desgastan los segmentos diamantados. Una RPM más alta (por encima de 1.200) expone el grano más rápido y va bien con un bond más duro sobre hormigón blando; una RPM más baja (por debajo de 600) aplica más par a cada segmento y va bien con un bond más blando sobre hormigón duro. Hacer funcionar un segmento de bond duro a RPM bajas, o un segmento de bond blando a RPM altas, reducirá la vida de la herramienta entre un 50 y un 70 % y a menudo esmaltará el cabezal en menos de 200 m².
Cada grano de diamante en el segmento fractura la pasta a una cierta frecuencia de impacto. A RPM bajas, cada grano muerde más hondo, pero el bond no se desgasta lo bastante rápido para liberar el grano embotado: el cabezal se esmalta. A RPM altas, los granos rozan la superficie, calientan el bond y desgastan el segmento antes de que los diamantes estén gastados. El punto óptimo depende de la dureza del hormigón:
| Resistencia del hormigón | Rango RPM del cabezal | Elección de bond | Vida típica del segmento |
|---|---|---|---|
| < 25 MPa (blando) | 900–1.500 | Bond duro | 600–900 m² |
| 25–35 MPa (medio) | 600–1.200 | Bond medio | 400–600 m² |
| 35–50 MPa (duro) | 300–800 | Bond blando | 250–400 m² |
| > 50 MPa (muy duro) | 300–600 | Extra blando | 150–250 m² |
La mayoría de las pulidoras autopropulsadas hacen girar el cabezal (órbita) y el plato (giro). La velocidad relativa entre el segmento y el suelo es más alta de lo que cualquiera de los dos números sugiere. Un cabezal a 700 RPM con un planetario a 150 RPM puede suponer una velocidad de corte de 1.000 RPM en la cara del segmento. Ajuste siempre el bond a la velocidad de corte efectiva, no solo al tacómetro del cabezal.
En el hormigón blando, la pasta abrasiva desgasta el bond más deprisa de lo que se rompen los diamantes. Si usa un bond blando, el bond se erosiona y pierde diamantes antes de estar gastados: malgastando coste. Un bond duro sujeta el grano más tiempo. Lo contrario es cierto en el hormigón duro: el hormigón duro no desgasta el bond, por lo que los diamantes embotados nunca se liberan. Un bond blando erosiona lo justo para renovar el grano.
El disco HTC de doble segmento redondo se ofrece en bonds blando, medio y duro específicamente para que los equipos puedan hacer coincidir esta tabla en una sola máquina.
Las RPM y la presión no son independientes. Más presión descendente a RPM altas aumenta el calor del segmento y puede recocer el bond metálico, acortando la vida bruscamente. A RPM bajas, más presión ayuda a morder la pasta dura. Una regla útil: si aumenta las RPM, reduzca la presión; si reduce las RPM, puede añadir peso.
R: Solo sobre hormigón blando con bond duro. En soleras medias/duras, las RPM máximas acortan la vida de la herramienta y a menudo producen una superficie rayada porque el cabezal salta en vez de cortar.
R: Un martillo de rebote (Schmidt) da una estimación rápida en MPa. Regla práctica: si un segmento medio de 30/40 corta menos de 30 m² antes de embotarse, la solera es dura: cámbiese a bond blando.
R: Menos que para los segmentos metálicos. Las almohadillas de resina se desgastan de forma predecible entre 1.000 y 1.800 RPM; la palanca mayor es la presión sobre la almohadilla y el caudal de agua. Use el rango de RPM recomendado por el fabricante.
R: Casi siempre es un desajuste bond/RPM, no un juego defectuoso. Confirme el grado de bond para la resistencia del hormigón y baje un grado de bond si tiene dudas.
Una prueba de campo rápida: monte un juego nuevo, haga una franja de prueba de 3 m en una esquina tranquila, y cronometre cuánto tarda. Luego observe la cara de desgaste tras 30 minutos. Si la cara está plana, brillante y sin grano de diamante expuesto, el bond es demasiado duro para las RPM: baje un grado de bond o suba las RPM. Si la cara se desgasta rápido y ve diamantes enteros cayendo, el bond es demasiado blando: suba un grado de bond o baje las RPM. Este diagnóstico de 30 minutos ahorra cientos de dólares en herramientas desperdiciadas en cada trabajo nuevo.
| Clase de máquina | RPM típicas del cabezal | Mejor para |
|---|---|---|
| Manual de cabezal simple / de borde | 2.500–4.500 | Bordes, decapado PCD, parches pequeños |
| Autopropulsada 400–600 mm | 1.000–1.800 | Soleras medias, pulido |
| Autopropulsada 650–800 mm | 600–1.200 | Pulido en zona abierta, hormigón duro |
| Conductor sentado 800 mm+ | 300–800 | Soleras industriales, gran arranque |
Haga coincidir el bond con la clase de máquina: un disco de bond blando diseñado para una pulidora de conductor sentado se esmaltará en minutos en una máquina de borde de RPM altas.
Las RPM y el bond son dos caras de la misma ecuación de desgaste. Haga coincidir la dureza del bond con la resistencia del hormigón, luego ajuste las RPM del cabezal para que el segmento se desgaste justo lo bastante para renovar el grano. Mantenga un juego mixto de discos trapezoidales de triple segmento redondo en bonds blando, medio y duro en el camión, y nunca volverá a desperdiciar un turno con el cabezal esmaltado.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates
