Average response time: under 24 hours
Ja. Sogar brandneue Betonböden müssen fast immer vor der Epoxy-Beschichtung oder Politur geschliffen werden. Eine frische Platte kommt mit einer schwachen, pulverigen Schicht namens Laitance daher (die „Creme“, die durch Sickerwasser und Über-Glättung entsteht), und genau von dieser Schicht löst sich irgendwann Ihr Epoxy-Film oder Ihre Politur-Oberfläche. Säureätzen raut die Oberfläche chemisch auf, aber es entfernt die Laitance nicht, korrigiert keine Glättspuren oder Hochstellen und auf dichten powergegläteten Platten beißt es kaum an. In der Praxis ist das Schleifen mit 30-100 grit Metal-Bond-Werkzeug der Vorbereitungsschritt, der wirklich eine beschichtungsfertige Oberfläche erzeugt; Säureätzen bleibt eine sekundäre Budget-Option nur für kleine, besenstrichbearbeitete Flächen.
Eine frische Platte sieht am Tag, an dem die Glättung sie verlässt, fertig aus, aber die obersten 1-3 mm sind selten der Beton, den Sie beschichten wollen. Vier Probleme verstecken sich in dieser dünnen Haut:
1) Laitance oder „Creme“. Wenn Wasser aus frischem Beton austritt, schwimmt eine schwache Zement-Sand-Paste an die Oberfläche. Epoxy haftet daran wie Farbe an Kreide – es hält bis zum Verkehr, dann blättert es zusammen mit dem Beschichtungsfilm ab.
2) Nachbehandlungsmittel. Die meisten neuen Platten werden mit einer Nachbehandlungsmembran gesprüht, die den Feuchtigkeitsverlust verlangsamen soll. Sie ist unsichtbar, aber ein Epoxy-Grundierfilm liegt darauf statt auf dem Beton.
3) Polierte, über-geglätete Oberflächen. Das Power-Glätten poliert die Haut so dicht, dass Säurelösung sie nicht gleichmäßig öffnen kann – ein fleckiges Ätzen ist das vorhersehbare Ergebnis.
4) Ebenheitsabweichung. Frisch eingebrachte Platten tragen routinemäßig Abziehhiebe und ein paar Millimeter Variation über eine Bahn; keine chemische Behandlung ebnet das, nur das Schneiden.
| Frage | Diamantschliff | Säureätzen |
|---|---|---|
| Mechanismus | Diamantsegmente schneiden die Deckschicht physisch ab | Verdünnte Säure löst Oberflächenzement chemisch, um Poren zu öffnen |
| Erzeugte Oberflächenrauheit | Gleichmäßiges mechanisches Profil (etwa CSP 2-5 je nach Grit) | Leichte, ungleichmäßige Textur (etwa CSP 1-2), oft fleckig auf harten Platten |
| Entfernt Laitance / Creme? | Ja – schleift die schwache Schicht komplett ab | Nein – Säure weicht sie auf; sie trocknet zu einem schwachen Pulver zurück |
| Korrigiert Glättspuren / Ebenheit? | Ja – entfernt Hochstellen und Bahnen | Nein – nur kosmetisch |
| Bewältigt dichte powergeglätete Oberfläche? | Ja, mit einem 30-40 grit Erstdurchgang | Schlecht – Säure beißt kaum in eine polierte Oberfläche |
| Typischer Abfallstrom | Staub, mit einem HEPA-Sauger kontrollierbar | Säureschlamm plus Neutralisationswäsche, braucht Handhabung |
| Am besten für | Epoxy, polierter Beton, Densifier-Jobs, jede Platte | Kleine DIY-Flächen, dünne Versiegeler, besenstrichbearbeitete Böden |
Drei Situationen lassen keinen Raum für Ätzen-allein-Vorbereitung:
1) Epoxy- und Polyaspartic-Beschichtungen über Garagen-, Einzelhandels- oder Industrieböden. Die meisten Epoxy-Garantie-Systeme gehen von einem mechanisch profilierten Untergrund aus; eine säuregeätzte, laitancebedeckte Platte ist ein Haftversagen, das nur darauf wartet, zu passieren.
2) Polierter Beton. Der Prozess ist Schleifen – Sie schneiden fortschreitend von 30 grit durch Resin-Pads, um Zuschlag und einen reflektierenden Boden freizulegen. Es gibt keinen Ätz-Abkürzungsweg.
3) Densifier- oder Härtemittel-Behandlungen. Lithium- oder Natriumsilikat-Härter reagieren mit offener Zementpaste; auf einer laitance- oder polierten Oberfläche perlen sie ab und tun nichts.
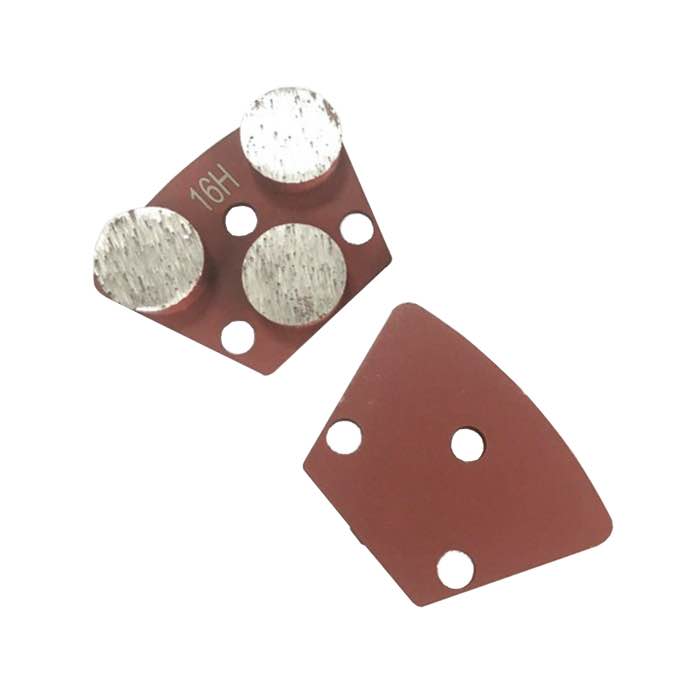
Für diese Jobs ist das Einstiegswerkzeug ein Metal-Bond-Trapezschuh. Diamond Trapezoid Grinding Disc (JOY-TP-R3) öffnet eine frische Platte bei 30-60 grit auf einem Standard-Begehschleifer, während die 3'' Metal Bond Diamond Grinding Disc with 10 Segments Hochleistungspassagen abdeckt, wo hohe Schnittgeschwindigkeit auf neuem Beton zählt.
Ätzen hat seinen Platz immer noch am unteren Ende des Werkzeugkastens, nicht am oberen:
1) Kleine DIY-Flächen – eine Garagenbahn oder weniger – wo das Mieten eines Schleifers unpraktisch ist.
2) Dünne, günstige Versiegeler oder Farben, die nur einen leichten Biss statt eines vollen mechanischen Profils brauchen.
3) Besenstrichbearbeitete oder texturierte Platten, die bereits eine natürliche Textur tragen – eine polierte Platte ätzt sich nicht gleichmäßig, egal wie lange die Säure draufsteht.
4) Standorte, wo Trockenschleifen aus Staubschutzgründen unmöglich ist und Nassschleifgeräte nicht verfügbar sind.
Auch dann kommt es auf den Prozess an: Reinigen Sie den Boden zuerst, tragen Sie verdünnte Phosphor- oder Salzsäure auf, bis das Sprudeln aufhört, schrubben Sie, dann spülen Sie gründlich nach und neutralisieren Sie. Das Nachspülen ist es, was die Oberfläche beschichtungsfertig hält – eine versäumte Spülung lässt Laitance-Rückstände zurück.
Für eine frische Platte, die für Epoxy oder Politur bestimmt ist, folgen Crews typischerweise dieser Sequenz:
1) Abbinden und Feuchtigkeit bestätigen. Die meisten Epoxy-Hersteller verlangen eine volle Aushärtung (üblicherweise 28 Tage) plus einen bestandenen Feuchtigkeitstest; zu frühes Beschichten ist der einzeln größte Grund für Delamination auf neuen Gussstücken.
2) Die oberste Haut öffnen. Schleifen Sie Nachbehandlungsmittel und Laitance ab; auf dichten, glattgehärteten Oberflächen gibt eine fast-change bush hammer roller den aggressiven Texturdurchgang, den glatte Diamanten eventuell zu lange brauchen.
3) Den ersten Schnitt machen. Fahren Sie 30-50 grit Metal-Bond-Schuhe mit überlappenden Übergängen über den ganzen Boden, bis Laitance und Glättspuren weg sind und die Oberfläche gleichmäßig offen ist, dann reinigen Sie mit einem 80-100 grit Durchgang, um Wirbelspuren zu ebnen.
4) Gründlich mit einem HEPA-System staubsaugen. Reststaub auf einer neuen Platte ist der Feind der Epoxy-Haftung.
5) Tragen Sie Ihr System auf: Epoxy-Grundierung innerhalb der Offenzeit der Beschichtung, oder – für Politur-Beton-Jobs – zuerst Densifier, dann fortschreitend durch Resin-Polishing-Pads von 100 bis 3000 grit.
A: Für kleine, besenstrichbearbeitete Flächen mit dünnen Versiegelern, ja – mit gründlicher Reinigung, Säureauftrag, Schrubben und Neutralisation. Für Epoxy- oder Polituroberflächen auf gegläteten Platten, nein: Ätzen entfernt weder Laitance noch Hochstellen, und die Beschichtung wird delaminieren.
A: Planen Sie für die meisten Epoxy-Systeme eine volle 28-tägige Aushärtung ein, und machen Sie immer einen Feuchtigkeitstest – neue Platten geben noch Wochen nach dem Fertigstellen Wasserdampf ab. Schleifen kann beginnen, sobald die Platte hart genug ist, nicht auszufasern, aber das Beschichten wartet auf die Feuchtigkeitswerte.
A: Beginnen Sie mit 30-50 grit Metal-Bond-Diamanten, um Laitance und polierte Oberflächen zu öffnen, dann wechseln Sie zu 80-100 grit, um Wirbel zu reinigen. Wenn die Platte bereits besenstrichbearbeitet ist und nur leichte Vorbereitung braucht, kann 100 grit ausreichen.
A: Ja – diese dichte Haut reagiert kaum auf Säure, also rechnen Sie damit, dass Schleifen (30 grit oder ein Bush-Hammer-Texturdurchgang) sie öffnet. Diesen Schritt zu überspringen ist ein häufiger Grund, warum Epoxy von brandneuen Garagenböden abblättert.
Die ehrliche Antwort auf „brauchen neue Betonböden vor Epoxy oder Politur ein Schleifen?“ lautet ja: Laitance, Nachbehandlungsmembran und Glättspuren sind genau das, wofür Schleifer gebaut wurden, und Säureätzen funktioniert nur an den Rändern dieses Problems. Ein ordentlicher Schleifgang kostet weit weniger, als einen Epoxy-Job abzuziehen und neu zu machen. Bringen Sie den ersten Grit runter, öffnen Sie die Platte, und beschichten Sie in sauberen, freigelegten Beton – der Boden wird es Ihnen bestätigen, indem er unten bleibt.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
