Average response time: under 24 hours
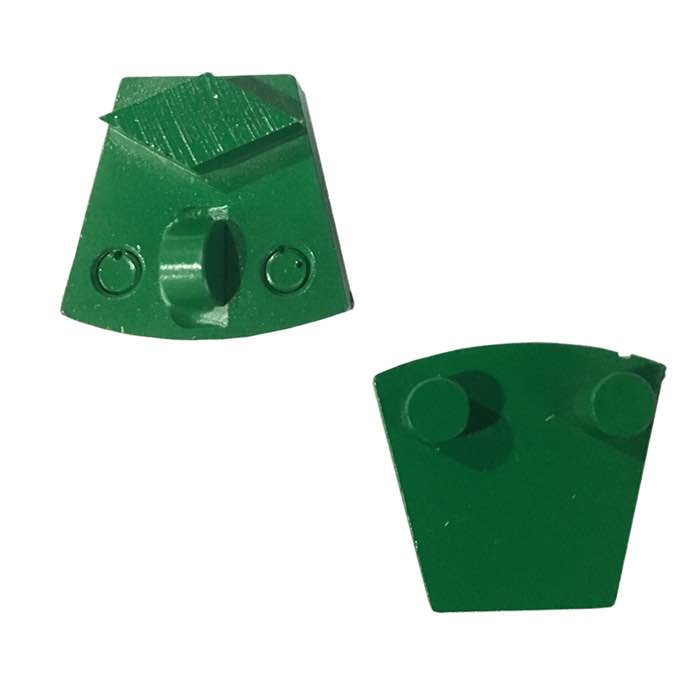
Der schnellste Weg, eine dicke Epoxy-Beschichtung abzuschleifen, ist ein begehbarer (oder aufsitzbarer) Bodenschleifer mit PCD-Werkzeug – kein handgeführter Winkelschleifer und kein Heißluftgebläse. Ein 600 mm Planet mit PCD-Chips fräst 1-3 mm Epoxy in 150-600 m²/h von der Platte; der Reddit-Hausbesitzer, der etwa sieben Stunden auf einem Boden verbrachte und zusah, wie die Motortemperatur kletterte, erledigte eine maschinengroße Aufgabe mit einem zu kleinen Werkzeug. Die damit einhergehende Überhitzung ist meist selbstverschuldet: zu hartes Drücken, zu langsames Gehen über derselben Stelle und Dauerlauf von glasiertem Werkzeug. Lassen Sie das Kopfgewicht schneiden, halten Sie ein gleichmäßiges Gehtempo und gönnen Sie dem Werkzeug alle paar Minuten einen 30-Sekunden-Lüftungsgang – und derselbe Job schrumpft von einem Ganztagsschliff zu einer Vormittagsarbeit.
Epoxy ist ein Polymerfilm, kein Gestein. Standard-Diamantgrind schleift es langsam ab, weil der weich gewordene Film auf die Metal-Bond schmilzt und das Segment glasiert; ein PCD (polycrystalline diamond)-Chip schleift nicht – er schert. Die scharfe PCD-Kante bricht die Beschichtung in trockenen Flocken von der Platte, räumt die Kontaktfläche fast sofort frei und erwärmt den Film kaum. Bei dicker oder aufgebauter Epoxy (1 mm und mehr) ist eine PCD-ausgerüstete Maschine in einem Bruchteil der Zeit jeder Diamond-Bond-Alternative fertig. Paaren Sie es mit einem HEPA-Staubsauger, und der Job bleibt trocken, schnell und sauber. Für WerkMaster-Formatplatten ist WerkMaster PCD tooling for epoxy floor removing die Standard-Erstwahl; Husqvarna-Redi-Lock-Flotten fahren Husqvarna Redi Lock PCD discs nach demselben Prinzip.
Drei Werkzeuge werden auf einen Epoxy-Boden gerichtet, aber nur eines gehört in den ersten Gang. Die Tabelle unten zeigt Richtwerte 2026 für 1-3 mm Beschichtungen auf mittelhartem Beton:
| Werkzeug | Abtragleistung auf dicker Epoxy | Wärmeentwicklung | Richtpreis pro Einheit | Am besten für |
|---|---|---|---|---|
| PCD-Trapezplatte / Schnellwechsel-Schuh | 150-600 m²/h | Niedrig bei korrekter Führung; Spitzen bei Zwang oder Glasur | $4-$28 pro Stück | Erste Komplettablösung dicker Epoxy |
| Metal-Bond-Diamantschuhe (30/40#) | 20-60 m²/h auf Beschichtung – glasiert innerhalb von Minuten | Steigt schnell an, wenn Glasur den Widerstand erhöht | $1-$6 pro Stück | Reinigungsgang nach PCD, nicht Abtrag |
| PCD-Topfscheibe auf Winkelschleifer | 10-25 m²/h | Sehr hoch – handgeführt, kein Kopfgewicht, keine Lüfterkühlung | $12-$30 pro Scheibe | Ränder, Ecken, Türdurchgänge, kleine Stellen |
Das Muster ist einfach: Das Werkzeug mit echtem Kopfgewicht und PCD-Kanten gewinnt auf freiem Boden; die handgeführte Topfscheibe ist dem vorbehalten, wo die Platte nicht hinkommt.
Die meisten „überhitzter Schleifer“-Posts sind Werkzeugprobleme, die am Motor nagen, keine Motorausfälle. Die Ursachen und Lösungen:
Kurze Antwort: nein für einen kompletten Boden – ja, kaum, für handgroße Reparaturstellen. Die Rechnung tötet es. Ein Heißluftgebläse behandelt etwa 0,1 m² gleichzeitig, Epoxy braucht etwa 150-200 °C zum Weichwerden, und der Beton darunter bleibt kühl, also läuft die Wärme direkt in die Platte ab, bevor der Film nachgibt. Schlimmer: das weichgewordene Epoxy schmilzt auf Ihr Schleifwerkzeug und schmiert viel schlimmer als kalte Beschichtung, Sie müssen die Platte danach trotzdem sauber schleifen, und heißes Epoxy gibt Dämpfe ab, die Sie nicht durch einen Laden schweben lassen wollen. Wo ein Heißluftgebläse seine Berechtigung hat: eine kleine festgefahrene Stelle anwärmen, eine Kantenlinie von Hand abkratzen oder eine Werkzeugplatte lösen, die sich auf den Boden eingeschweißt hat. Für einen 100 m² Ladenboden kostet das vorherige Heißluftgebläse Stunden – statt sie zu sparen.
A: Bei 1-3 mm Epoxy etwa 5-10x schneller: 150-600 m²/h mit PCD gegenüber 20-60 m²/h mit Metal-Bond-Schuhen, die innerhalb von Minuten glasieren. Der Sieben-Stunden-Boden in jenem Reddit-Thread ist der klassische Pfad des falschen Werkzeugs.
A: Meist eines von vier Dingen: zu langsames Gehen über einer Stelle, Körpergewicht auf den Griff gelehnt, glasierte PCD-Spitzen, die nicht mehr scheren, oder Betrieb ohne Staubabsaugung. Fixieren Sie zuerst Tempo und Druck, dann ziehen oder drehen Sie die Spitzen und lassen Sie den Absauger laufen.
A: Nein für ganze Böden. Heißluftgebläse weichen etwa 0,1 m² gleichzeitig auf, die Wärme entweicht in die Platte, und geschmolzene Epoxy schmiert auf das Werkzeug. Reservieren Sie sie für kleine Handflicken; planen Sie den Abtrag trocken mit PCD.
A: Nein. PCD hinterlässt tiefe, ungleichmäßige Riefen. Folgen Sie dem Abtrag mit einer 30/40# Metal-Bond-Trapezscheibe, um ein gleichmäßiges Kratzerprofil zu hinterlassen, auf das die neue Epoxy, Beschichtung oder Politur haftet.
A: Richtwerte 500-2.000 m² pro Satz, je nach Beschichtungsdicke und Plattenhärte. Drehen Sie die Platte, wenn eine Kante stumpft, und ziehen Sie glasierte Spitzen auf einem rauen, abgenutzten Betonstreifen ab, bevor Sie den ganzen Satz wechseln.
Der schnellste Epoxy-Entfernungs-Job ist kein härterer Schliff – er ist das richtige Werkzeug in der richtigen Reihenfolge: PCD-Platten scheren den dicken Film schnell ab, gleichmäßige Technik hält den Motor kühl, und ein günstiger Metal-Bond-Folgegang hinterlässt einen haftfertigen Boden. Hören Sie auf, die Beschichtung mit Heißluftgebläse und handgeführtem Winkelschleifer zu bekämpfen; spezifizieren Sie einen PCD-Satz für das Schnellwechselsystem Ihrer Maschine, fahren Sie das Tempo, das die Maschine will, und kalkulieren Sie Ihren nächsten Epoxy-Entfernungs-Job nach der Stunde – nicht nach dem Tag.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
