Average response time: under 24 hours
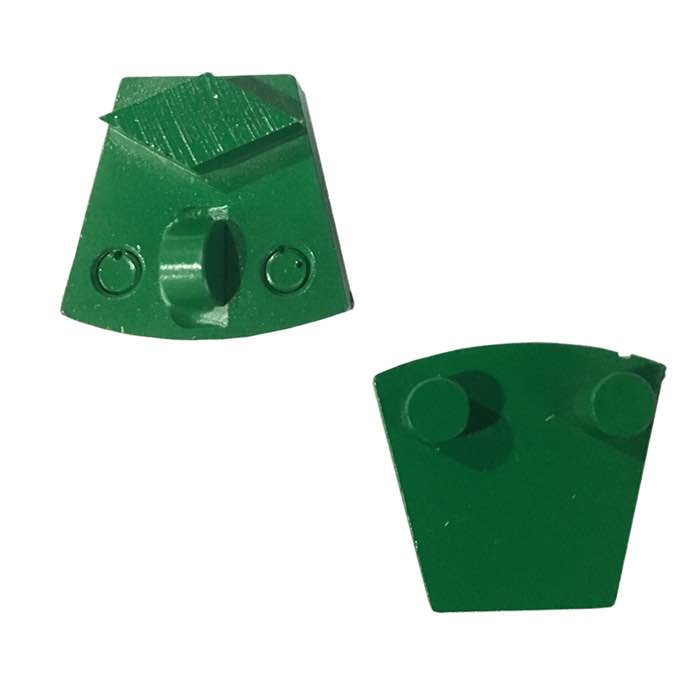
La forma más rápida de rectificar un recubrimiento grueso de epoxy es una rectificadora de suelo peatonal (o rider-on) equipada con herramienta PCD: no una esmeriladora angular manual ni una pistola de calor. Una planetary de 600 mm con PCD desbasta 1-3 mm de epoxy de la losa a 150-600 m2/h; el propietario de Reddit que tardó unas siete horas en un suelo y vio subir la temperatura del motor estaba haciendo un trabajo de tamaño máquina con una herramienta del tamaño equivocado. El sobrecalentamiento que lo acompaña es en su mayor parte autoinfligido: empujar demasiado fuerte, caminar demasiado lento sobre el mismo punto y hacer funcionar sin parar una herramienta acristalada. Deja que el peso del cabezal haga el corte, mantén un ritmo de marcha constante y dale a la herramienta una pasada de respiro de 30 segundos cada pocos minutos: y el mismo trabajo se reduce de una jornada completa de rectificado a la tarea de una mañana.
El epoxy es una película de polímero, no roca. El grit de diamante estándar la rectifica lentamente porque la película reblandecida se derrite sobre el metal-bond y acristala el segmento; una pastilla PCD (diamante policristalino) no rectifica: cizalla. El filo PCD afilado arranca el recubrimiento de la losa en virutas secas, libera la zona de contacto casi de inmediato y apenas calienta la película. Sobre epoxy grueso o acumulado (1 mm en adelante), una máquina equipada con PCD termina en una fracción del tiempo de cualquier alternativa de aglomerante diamantado. Combínala con un aspirador de polvo HEPA y el trabajo se mantiene seco, rápido y limpio. Para placas formato WerkMaster, la herramienta PCD WerkMaster para retirada de epoxy es la elección estándar de primera pasada; las flotas formato Husqvarna Redi-Lock usan discos PCD Husqvarna Redi Lock con el mismo principio.
Tres herramientas se dirigen a un suelo de epoxy, pero solo una pertenece a la primera pasada. La tabla siguiente usa cifras indicativas de 2026 para recubrimientos de 1-3 mm sobre hormigón de dureza media:
| Herramienta | Ritmo de retirada sobre epoxy grueso | Acumulación de calor | Coste unitario indicativo | Mejor para |
|---|---|---|---|---|
| Placa trapezoidal PCD / zapata de cambio rápido | 150-600 m2/h | Baja si se usa correctamente; se dispara si se fuerza o se acristala | $4-$28 por pieza | Primera retirada completa de epoxy grueso |
| Zapatas de diamante metal-bond (30/40#) | 20-60 m2/h sobre el recubrimiento: se acristalan en minutos | Sube rápido a medida que el acristalamiento genera arrastre | $1-$6 por pieza | Pasada de limpieza tras el PCD, no de retirada |
| Copa PCD en esmeriladora angular | 10-25 m2/h | Muy alto: manual, sin peso de cabezal, sin refrigeración por ventilador | $12-$30 por copa | Bordes, rincones, huecos de puerta, parches pequeños |
El patrón es simple: gana la herramienta con peso real de cabezal y filos PCD en suelo abierto; la copa manual se reserva para donde la placa no llega.
La mayoría de los posts de "rectificadora sobrecalentada" son problemas de herramienta que castigan al motor, no fallos del motor. Las causas y soluciones:
Respuesta corta: no para un suelo completo; sí, apenas, para parches de reparación del tamaño de una mano. Las matemáticas lo matan. Una pistola de calor trata unos 0.1 m2 cada vez, el epoxy necesita unos 150-200 °C para reblandecerse, y el hormigón de debajo se mantiene frío, así que el calor se filtra directamente a la losa antes de que la película ceda. Peor aún: el epoxy reblandecido se derrite sobre tu herramienta de rectificado y se embadurna mucho peor que el recubrimiento frío, igual tienes que rectificar la losa limpia después, y el epoxy caliente libera vapores que no quieres flotando por un taller. Donde una pistola de calor se gana su lugar: calentar un pequeño parche pegado, rascar una línea de borde a mano, o liberar una placa portaherramientas que se soldó al suelo. Para un suelo de taller de 100 m2, pasar la pistola de calor primero suma horas, no las ahorra.
R: Sobre epoxy de 1-3 mm, aproximadamente 5-10 veces más rápido: 150-600 m2/h con PCD frente a 20-60 m2/h con zapatas metal-bond que se acristalan en minutos. El suelo de siete horas de ese hilo de Reddit es el caso clásico de la herramienta equivocada.
R: Normalmente una de cuatro cosas: caminar demasiado lento sobre un punto, apoyar el peso corporal en el manillar, puntas PCD acristaladas que dejaron de cizallar, o trabajar sin extracción de polvo. Arregla primero el ritmo y la presión, luego asienta o voltea las puntas y mantén el aspirador encendido.
R: No para suelos completos. Las pistolas de calor reblandecen unos 0.1 m2 cada vez, el calor se escapa hacia la losa, y el epoxy derretido se embadurna sobre la herramienta. Resérvalas para pequeñas reparaciones a mano; planifica el desbaste en seco con PCD.
R: No. El PCD deja hoyos profundos y desiguales. Sigue al desbaste un disco trapezoidal metal-bond de 30/40# para dejar un perfil de rayado uniforme sobre el que se adherirá el nuevo epoxy, recubrimiento o pulido.
R: Indicativamente 500-2.000 m2 por juego, según el grosor del recubrimiento y la dureza de la losa. Voltea la placa cuando un filo se desafile, y asienta las puntas acristaladas sobre una franja de hormigón desgastado en bruto antes de cambiar el juego completo.
El trabajo de retirada de epoxy más rápido no es un rectificado más fuerte: es la herramienta adecuada en el orden correcto. Las placas PCD cizallan la película gruesa rápido, una técnica constante mantiene el motor frío, y una pasada barata de seguimiento metal-bond deja un suelo listo para adherencia. Deja de luchar contra el recubrimiento con una pistola de calor y una esmeriladora angular manual; especifica un juego PCD para el sistema de cambio rápido de tu máquina, lleva el ritmo que la máquina pide, y presupuesta tu próximo trabajo de retirada de epoxy por hora, no por día.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates
