Average response time: under 24 hours
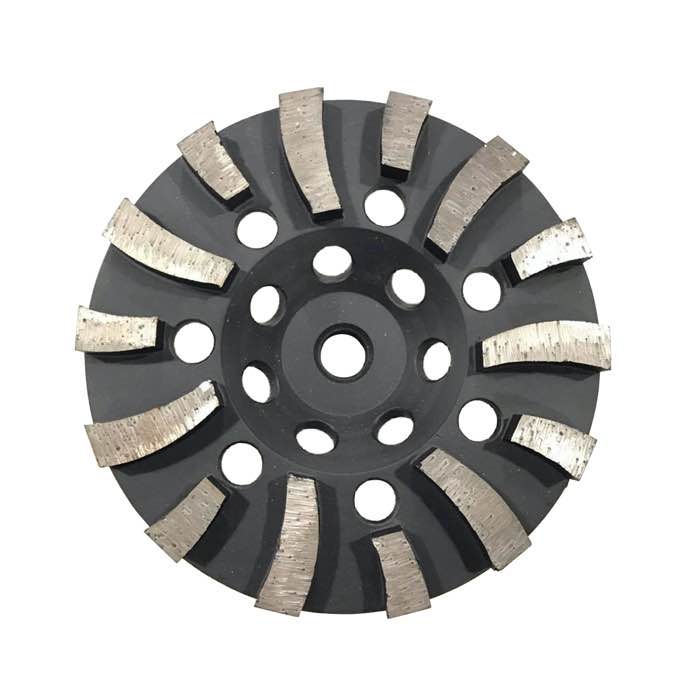
Неровности на бетонном полу устраняют шлифовкой прилегающих выступающих участков до тех пор, пока плита не станет плоской по правилу, а не заделкой впадины. Используйте агрессивные металлические трапеции со связкой зерен 16/20 или 30/40, работайте перекрестными проходами и проверяйте плоскость правилом длиной 2–3 м после каждого прохода. Для полов с жесткими допусками применяйте одноламельные трапециевидные шлифовальные диски на твердой связке по твердому бетону; цель — снять высокие края вокруг впадины так, чтобы правило качалось не более чем на 1,5–2 мм на 2 м.
Неровности невидны, когда пол мокрый или запыленный. Размечайте их на сухой плите при низком освещении. Проведите правилом длиной 2 или 3 м по полу в двух направлениях, пометьте зазоры греночным карандашом и нанесите карту высот. Лазерный уровень или шнур дают перепад высот на больших участках. Типичные дефекты делятся на три категории:
Начинайте агрессивно, заканчивайте плоско. Пропуск грубого зерна — главная причина пола, который в первый день выглядит ровным, но после полировки дает искажение отражений. Типичная последовательность для устранения неровностей:
| Этап | Инструмент | Цель |
|---|---|---|
| Грубая обработка | 16/20 или 30/40 металлическая связка, двухламельные сегменты | Снять высокие края, раскрыть впадину |
| Выравнивание | 60/80 металлическая связка или мягкосвязанный спутник | Убрать следы риски, проверить правилом |
| Переходный | 150/180 металл или керамический гибрид | Убрать грубые риски перед смолой |
| Смоляная последовательность | смоляные диски 50, 100, 200, 400 | Полировкой убрать шлифовочные риски |
По мягкому и среднему бетону применяйте твердую связку, например двухламельные трапециевидные диски, чтобы алмазы оставались открытыми; по твердому бетону переходите на мягкую связку, чтобы избежать наката. Всегда работайте однодисковой или планетарной машиной с пылеотводом — устранение неровностей дает больше всего пыли на этапе полировки.
Концентрируйте машину над высокими краями, а не над дном впадины. Если шлифовать дно, вы углубляете яму. Растушуйте переход на полосе 30–50 см вокруг впадины, чтобы перепад высот был плавным. Делайте перекрывающиеся диагональные проходы, затем перпендикулярные и каждые две минуты останавливайтесь для проверки правилом. На плитах площадью более 500 м² работайте полосами по 2 м и проходите правилом каждую полосу перед переходом дальше.
Если впадина глубже 3 мм, шлифовка не выиграет — вы снимете слишком много бетона вокруг и создадите новую неровность. В этом случае зашлифуйте дно впадины алмазным инструментом, чтобы раскрыть поры, пропылесосьте и заделайте быстросхватывающимся цементным или эпоксидным ремонтным раствором. После отверждения зашлифуйте заподлицо. PCD-чашечный круг на угловой шлифмашине — самый быстрый способ скосить края заплатки перед ремонтом.
О: 0,1–0,3 мм за проход при металлической связке 30/40. Более глубокие резки грозят перегревом сегментов и рытвинами. Делайте несколько легких проходов вместо одного тяжелого.
О: Сухой способ с пылеотводом стандартен для ремонтных работ, поскольку вы сразу видите риску и проверяете плоскость. Мокрая шлифовка прячет неровности до высыхания пола.
О: Большинство торговых и складских полированных плит ориентированы на 3 мм на 2 м. Шоурумы и галереи требуют 1,5 мм на 2 м — подтверждайте зеркальным тестом после зерна 400.
О: Да, но вы должны зашлифовать всю прилегающую зону обратно к неровности алмазным инструментом, чтобы совпала риска, затем заново отполировать весь участок. Точечный ремонт на полированном полу оставляет видимую заплатку.
Неровности — это проблема шлифовки, а не заделки, пока они не глубже 3 мм. Размечайте плиту агрессивно, ведите твердосвязанные металлические ламели перекрестными проходами и доверяйте правилу больше, чем глазам. JOY TECH поставляет полный ассортимент трапеций на металлической связке для всех брендов машин; пришлите нам твердость вашего бетона, и мы подберем связку для самой быстрой резки при устранении неровностей.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates
