Average response time: under 24 hours
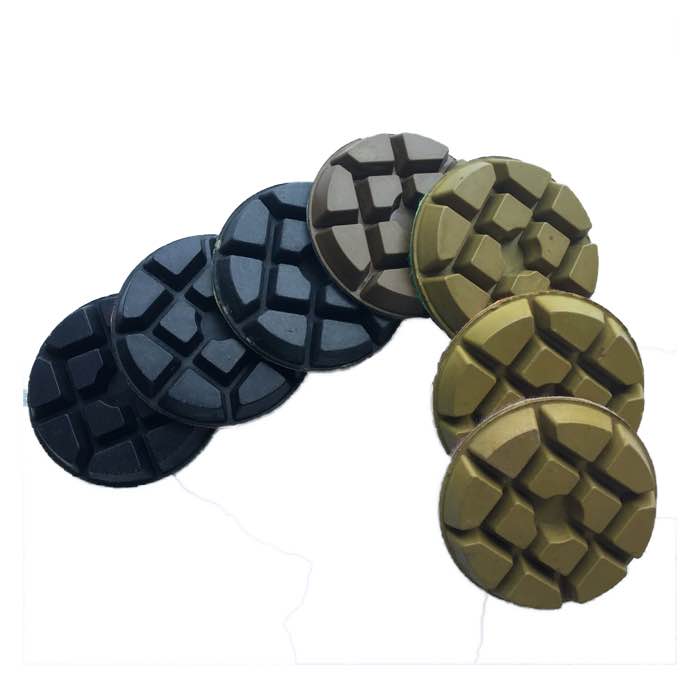
Los discos nuevos de resina diamantada cortan mal o rayan en el primer uso porque los cristales de diamante de la cara están enterrados bajo una fina capa de resina fresca. Déjelos rodar haciendo dos o tres pases en seco sobre una pieza sobrante o una esquina discreta a velocidad normal y presión ligera, hasta que la cara se afane y aparezca un fino polvo pareja. Saltarse el rodaje es la razón número uno por la que los contratistas creen que un lote nuevo es malo: los discos sin rodar se esmaltan, dejan arañazos profundos y duran 20-30% menos. Un buen juego de discos de resina (JOY-RFP-01) corta limpio tras un rodaje de 200 m2; un disco de transición de cobre como el disco de transición de cobre (JOY-RFP-C2) necesita aún menos afanado porque su aglomerante se desgasta solo.
Los discos de resina se fabrican prensando en caliente polvo de diamante en un disco de resina. La piel más exterior de cada disco nuevo es resina pura, sin casi diamante expuesto. En el primer pase esa piel lisa se desliza sobre el concreto en vez de cortar, genera calor que ablanda aún más la resina. Es el efecto de disco esmaltado: el disco quema brillante, deja marcas de remolino y parece muerto los primeros 100-200 m2. El rodaje simplemente expone la capa de diamante que siempre estuvo ahí.
Dos factores agravan el problema: los discos guardados en una camioneta fría endurecen la resina, y los de otro proveedor se comportan distinto. Por eso probar cada caja nueva ahorra reclamaciones.
Siga esta secuencia:
Si un disco sigue esmaltado tras 200 m2, afánelo sobre un bloque abrasivo viejo o una zapata de metal desgastada durante un pase: esto quita mecánicamente la piel de resina. Los discos de cara espiral como los discos de resina en espiral (JOY-RFP-S2) se afanan más rápido que los planos porque las ranuras abren la cara de inmediato.
| Síntoma | Causa |
|---|---|
| Marcas de remolino en los primeros pases | Cara esmaltada deslizándose |
| El disco parece muerto durante días | La piel de resina nunca se afanó |
| Arañazos profundos aleatorios en 800 | Presión despareja en los primeros cortes |
| El disco muere a la mitad de su vida útil | Sobrecalentamiento durante la fase esmaltada |
La solución es siempre la misma: afane la cara y luego deje el disco trabajar a presión normal.
Los discos viven en la camioneta entre obras, y el clima del vehículo destruye más discos que el trabajo mismo. Manténgalos sobre 10 C en invierno: la resina fría se quebrá en el primer pase. Manténgalos secos: la humedad hace moho en la cara, que corta como lija y deja estrías oscuras. Apile planos en su bolsa original, nunca de canto, para que el disco no se deforme.
R: A cada disco. Cada pieza tiene su propia piel de resina; el rodaje es por disco, no por caja.
R: El rodaje en seco es recomendable porque el calor ayuda a afanar la piel. En húmedo funciona, pero tarda el doble.
Aproximadamente 100-300 m2 de suelo, o 10-20 minutos en una pulidora media. Observe la textura de la cara en vez del contador de metros.
R: No. El rodaje es una propiedad física del prensado en caliente, no un defecto de calidad. Hasta los premium necesitan la cara afanada.
Veinte minutos de rodaje por disco son la mejora de rendimiento más barata del pulido: quita la fase esmaltada, evita arañazos del primer pase y restaura la vida útil completa. Trate una caja nueva como una herramienta nueva, no como un recambio directo. JOY TECH fabrica discos de resina y de transición con exposición de diamante constante, para que el rodaje sea corto y el corte previsible desde el primer metro cuadrado.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates