Average response time: under 24 hours
Чтобы отшлифовать бетон без борозд, перекрывайте каждый проход на одну треть — половину ширины диска, держите шлифмашину ровно и в движении, давая весу диска делать работу, а не надавливая на один край. Борозды появляются там, где соседние проходы не перекрываются или оператор наклоняет машину на ребро. Работайте по единому рисунку, меняйте направление проходов и каждые несколько проходов проверяйте плоскость правилом, чтобы удалить выступы, а не зашлифовать их поверх.
Борозды возникают не из-за бетона, а из-за проходов оператора. Если каждый проход примыкает к предыдущему без перекрытия, необработанная полоса между ними остаётся высокой, и следы шлифовки выглядят как ряд поднятых линий. Наклон машины тоже заглубляет переднюю кромку, оставляя канавку рядом с гребнем. Наконец, остановка шлифмашины на месте заставляет диск задержаться и вырезать неглубокую чашу.
Ведите шлифмашину так, чтобы каждый проход перекрывал предыдущий на 50–70%. При диске 300 мм продвигайтесь примерно на 150 мм за проход. Перекрытие кажется медленным, но именно оно решает, выйдет ли пол ровным. На обратном проходе снова сдвигайте линию на половину ширины диска, чтобы рисунок перекрытия перекрещивался, а не повторял одни и те же швы.
Держите машину в движении с постоянным темпом. Ровная скорость даёт каждой точке одинаковое время среза; задержка режет глубже, а спешка оставляет материал. Длинные прямые проходы лучше коротких растирающих движений, оставляющих мозаику перекрывающихся дуг.
Диск должен оставаться параллельным полу. Если налечь на рукоятку, передняя кромка вгрызается; если приподнять — глубже режет задняя. Используйте собственный вес машины и управляйте ею, а не давите. На ручной шлифмашине держите cup wheel квадратно к поверхности и ведите её прямыми линиями, а не дугами.
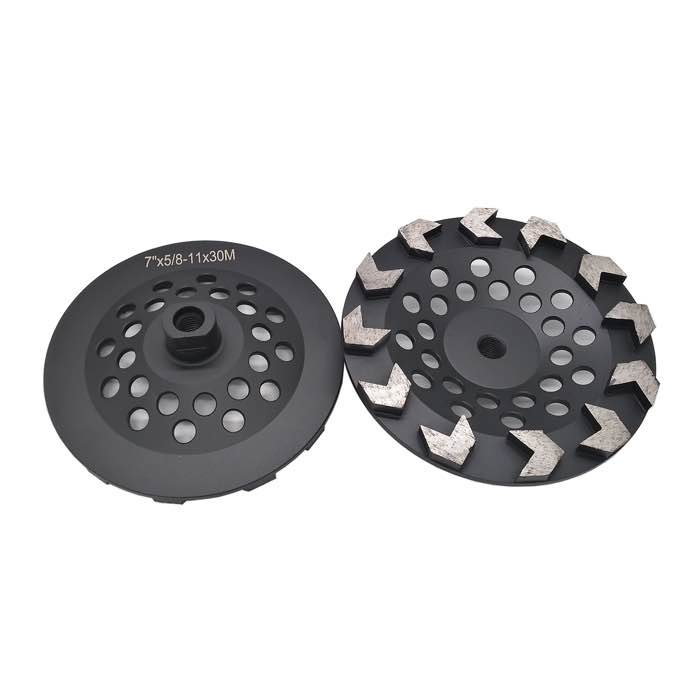
Проверяйте сам диск: изношенный или неровный набор сегментов заставляет один край резать глубже. Замените или переоденьте явно неровные сегменты. Оснащение важно не меньше техники: изношенная алмазная шлифовальная чаша даёт волнистую фактуру независимо от аккуратности работы.
Начните с грубого grit (metal bond 25–40), чтобы снять выступы, и переходите к среднему grit только после того, как пол станет ровным. Если слишком рано перейти на мелкий grit, мелкий диск скользит по выступам и полирует их, не снимая: получается блестящий, но волнистый пол.
Каждые несколько проходов проверяйте плоскость правилом или уровнем 2 м. Отметьте качающиеся места, отшлифуйте их плотным перекрёстным рисунком и проверьте снова. Для швов и краёв используйте ручную шлифмашину и растушуйте переход в основную шлифовку, чтобы край не выступал. Аккуратная обработка кромки важна не меньше открытого пола; см. как отшлифовать бетонные ступени и края до гладкости ручные приёмы.
Если вы всё же нашли борозды после финиша, вернитесь к грубому диску metal bond и отшлифуйте повреждённую зону перекрывающимися перекрёстными проходами, пока правило не ляжет плоско, а затем повторите последовательность grit.
Изношенный инструмент создаёт борозды при любой технике, поэтому держите на машине острую алмазную чашу двойного ряда .
Проходы не перекрывались или машина была наклонена. Перекрывайте каждый проход половиной ширины диска, держите машину ровно и проверяйте плоскость правилом по ходу работы.
Минимум на треть, в идеале — на половину ширины диска. Именно равномерное перекрытие снимает материал одинаково и не оставляет необработанных полос между проходами.
Да. Вернитесь к грубому диску metal bond, отшлифуйте зону с бороздами перекрывающимися проходами до ровного состояния, затем повторите более мелкие grit. Полированный бетон всегда можно доработать.
Нет. Лишнее усилие углубляет срез под кромкой диска и создаёт борозды. Пусть работает вес машины, а управляйте рисунком проходов.
Гладкий, без борозд бетонный пол получается благодаря контролируемым проходам, а не грубой силе: перекрывайте половину ширины диска, держите машину плоско, проверяйте плоскость по ходу работы и оставайтесь на грубом grit, пока плита не станет действительно ровной. Используйте качественный алмазный инструмент и переодевайте его при неравномерном износе. При таком подходе пол выйдет ровным, однородным и готовым к следующему этапу финиша.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates