Average response time: under 24 hours
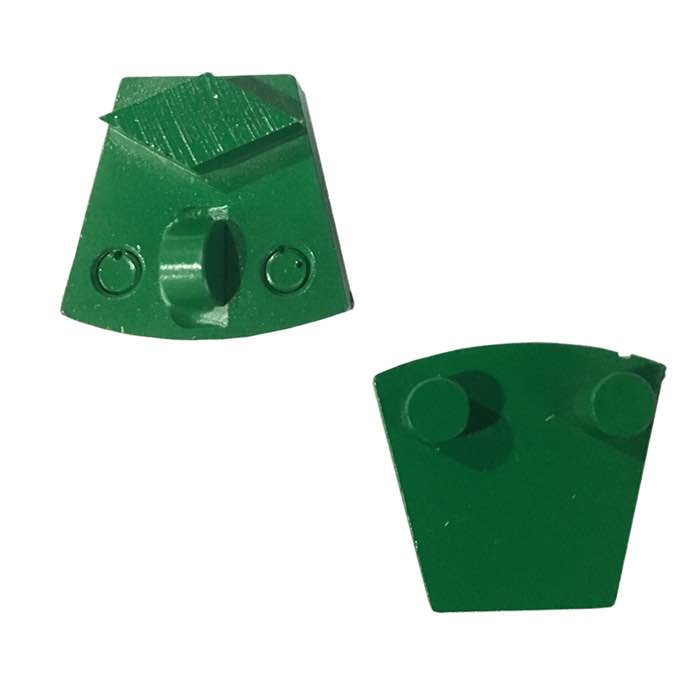
Beschichtungen haften nur so gut wie die Oberfläche, auf der sie sitzen. Für einen typischen Lagerhallen-Neuanstrich über 2–3 mm altem Epoxidharz starten Sie mit Chip-PCD bei niedriger Drehzahl, dann finishen Sie mit ebenem PCD oder einer 30/40er-Metallbindung-Scheibe, um den Schmierfilm abzutragen. Werkzeuge wie WerkMaster PCD epoxy resin Tooling (JOY-WM-PCD1S1) sind ein bewährter chip-style PCD für WerkMaster und kompatible Planetenschleifer; WerkMaster PCD Tooling (JOY-WM-PCD1R1) ist die flachere Leiste für Rückstand und dünne Beschichtungen。
Passendes Werkzeug für Ihre Maschine finden Sie in unserem Sortiment: WerkMaster PCD Tooling for Coating Removal。Die Details, die zählen。
Anders als metallgebundene Diamantsegmente verlässt sich PCD nicht auf Bindungsverschleiß, um neue Diamanten freizulegen – die Diamantschicht ist enorm und scharf, also schert sie wie eine Klinge durch weiche Beschichtungen。
Die meisten Beschichtungs-Garantien beginnen und enden mit dem Oberflächenprofil。
Schlüsselfaktoren in der Beschichtungsarbeit。
Dies ist die Stufe, die entscheidet, ob die Beschichtung hält。
Was es verursacht。
Auf 2-mm-selbstverlaufendem Epoxidharz decken Teams mit Chip-PCD typischerweise 60–120 m²/Stunde ab; ebenes PCD auf derselben Beschichtung sinkt oft auf 20–40 m²/Stunde, bevor es sich belädt。
Hält Wärme von der PCD-Fernseite fern。
Vorbereitung hier falsch gemacht zeigt sich später als Abblättern oder Delamination。
Die Details, die zählen。
Sie müssen Schmierfilm reinigen, der von Chip-PCD zurückblieb。
Die meisten Beschichtungs-Garantien beginnen und enden mit dem Oberflächenprofil。
Schlüsselfaktoren in der Beschichtungsarbeit。
Leichte Bahnen. Lassen Sie das Werkzeug beißen; drücken Sie nicht. Nehmen Sie 0,2–0,5 mm pro Bahn。
Dies ist die Stufe, die entscheidet, ob die Beschichtung hält。
Was es verursacht。
Beton ist gerillt: Chip-PCD ist aggressiv. Reduzieren Sie den Andruck; lassen Sie das Gerätegewicht arbeiten。
Vorbereitung hier falsch gemacht zeigt sich später als Abblättern oder Delamination。
A: Ja. Ab 2 mm schält chip-style PCD die Beschichtung in Bändern ab und widersteht Beladung viel besser als eine ebene PCD-Leiste. Reservieren Sie ebenes PCD für Rückstand und Filme unter 1 mm。
A: Auf 2-mm-Epoxidharz rechnen Sie mit 300–800 m² pro Satz von 3 Schuhen, je nach Beschichtungshärte und Betonabrasivität. Der Beton unter der Beschichtung verschleißt die Wolfram-Chips mit der Zeit。
A: Kurz gesagt: Ja, mit einer PCD-Topfscheibe. Es ist langsamer als ein Planetenschleifer, funktioniert aber für Kanten, Treppen und Flecken. Für offene Böden übertrifft ein handgeführter Schleifer mit WerkMaster PCD epoxy resin Tooling (JOY-WM-PCD1S1) die Handarbeit um ein Vielfaches。
A: Ja. PCD hinterlässt einen Schmierfilm und leichte Kratzer. Folgen Sie mit einer 30/40- oder 6/16-metallgebundenen Scheibe, um den Beton auf das CSP-Profil zu öffnen, das Ihre neue Beschichtung braucht。
Passendes Werkzeug gesucht? Sehen Sie sich unsere WerkMaster PCD Tooling for Epoxy Floor Removing an。 Passendes Werkzeug gesucht? Sehen Sie sich unsere Husqvarna Piranha PCD Tool for Concrete Floor Coatin... an。Machen Sie die Vorbereitung gründlich, dann leistet das Beschichtungssystem wie entworfen. Bauen Sie Ihren Workflow um WerkMaster PCD epoxy resin Tooling (JOY-WM-PCD1S1) für die erste Bahn und WerkMaster PCD Tooling (JOY-WM-PCD1R1) oder WerkMaster Single S Segment (JOY-WMS-S1) für die zweite, dann tragen Sie 2-mm-Epoxidharz schneller und sauberer ab als Teams, die noch auf ebenen PCD-Leisten beruhen。
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
