Average response time: under 24 hours
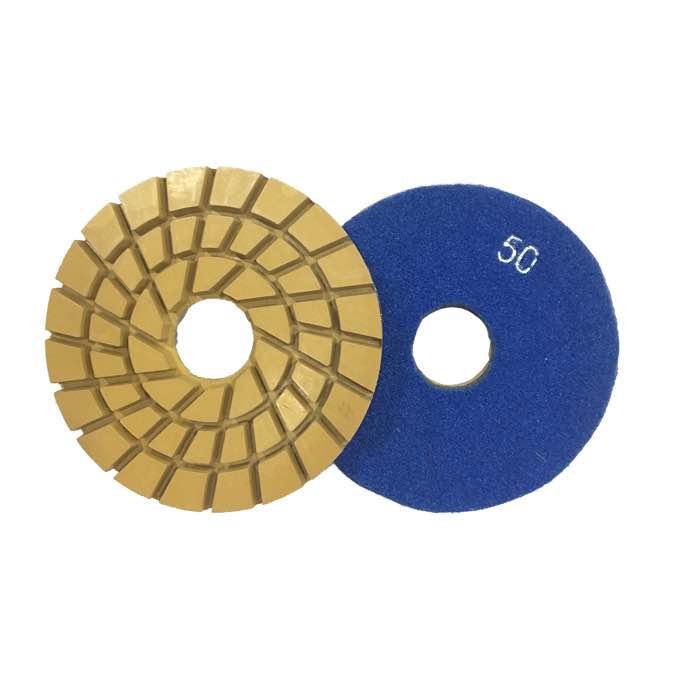
Polierter Beton funktioniert in +5 °C-Kählräumen und -25 °C-Tiefkührräumen, aber das Finish ist nicht dasselbe wie ein Musterraumboden. Kählräume nehmen eine Standard-400–800er-Politur mit Lithium-Densifier. Tiefkührräume sollten bei 200–400er-Körnung matt geschliffen enden (DCOF ≥ 0,50 nass), einen eindringenden Natrium- oder Lithium-Densifier verwenden (niemals Acryl-Film) und in jeder Scheinfuge Polyurea-Fugenfüller erhalten. Erwarten Sie, dass sich die Densifier-Härtezeit von 30 min bei 20 °C auf 3–6 Stunden bei 0 °C streckt, und die Pad-Lebensdauer um 30–40 % sinkt, weil das Harz in der Kälte erhärtet.
Die Priorität ist eine verdichtete, porenarme Oberfläche – nicht Spiegelglanz.
| Zone | Temperatur | Finish | Densifier | Fugenfüller |
|---|---|---|---|---|
| Verladedock | +5 bis +15 °C | 200er-Körnung, Anti-Rutsch | Lithium | Polyurea |
| Kähllager | +2 bis +6 °C | 400–800er-Körnung | Lithium | Polyurea |
| Tiefkühllager | -18 bis -25 °C | 200–400er-Körnung, matt geschliffen | Natrium oder Lithium | Polyurea, tief füllen |
| Schock-/Verpackungskorridor | -5 bis +10 °C | 400er-Körnung, Anti-Rutsch-Zusatz | Lithium, Doppelschicht | Polyurea |
Acryl- oder Urethan-Versiegler-Filme scheitern in Kälteräumen innerhalb von 12–24 Monaten, weil der Frost-Tau-Zyklus sie ablöst. Lithium-Densifier reagiert mit freiem Kalk im Brei und bildet CSH in den oberen 2–4 mm, eine Barriere, die Feuchtigkeit draußen hält. In Tiefkührräumen wird ein Natriumsilikat-Densifier manchmal bevorzugt, weil er tiefer eindringt und einen härteren Untergrund gibt. Ergiebigkeit: 4–6 m²/L. Tragen Sie bei 0 °C oder darunter zwei Schichten auf.
Bewahren Sie Spiral-Harz-Polierpads in einem geheizten Transporter bis zum Moment der Montage auf – kalte Harzpads glasieren und hören auf zu schneiden.
Scheinfugen in einem Tiefkührboden sind ein primärer Leckpfad. Verwenden Sie Polyurea-Fugenfüller (nicht Dichtmasse) in 10 mm Tiefe in jeder Fuge zwischen den Feldern. Polyurea härtet in 30–60 min bei 0 °C und bleibt bis -40 °C flexibel. Standard-Polyurethan-Dichtmasse reißt an der Frostlinie und lässt Schmelzwasser in den Plattenfuß eindringen.
A: Die Platte reißt durch Frost-Tau von Wasser in Fugen und Poren. Verdichteter, verfugter polierter Beton schlägt versiegelten Beton, weil es keinen Film gibt, der ablösen könnte.
A: Epoxid scheitert in Tiefkührräumen innerhalb von 2–4 Jahren durch Thermoschock. Polierter/verdichteter Beton hält 10+ Jahre.
Verwenden Sie einen neutralen pH-Reiniger und eine rotierende Bürstmaschine. Meiden Sie heißes Wasser im Tiefkührraum – es gefriert sofort bei Kontakt.
Verwenden Sie Epoxid- oder Polyurea-Markierungsband nach dem finalen Burnish, nicht eingelassene Farbe. Farbe im Tiefkührraum blättert in Monaten ab.
| System | Einbaukosten/m² | Wartungsintervall | 10-Jahres-Lebenszyklus |
|---|---|---|---|
| Epoxid-Nivelliermasse | €40–60 | Neubeschichtung alle 3–5 Jahre | €100–140 |
| Urethan-Zement | €70–100 | Flicken alle 5–8 Jahre | €110–150 |
| Poliert + Densifier | €30–45 | Jährlich burnishen, Fugen prüfen | €40–55 |
Für ein 2.000 m²-Tiefkührlager beträgt die Lebenszyklus-Differenz grob €100.000 – deswegen schreiben Kontraktlogistik-Betreiber zunehmend verdichteten polierten Beton aus.
Die 5 m um jede Kählraum-Tür sehen das schlimmste Kondenswasser und den stärksten Temperaturschwankung. Schreiben Sie hier ein 400er-Anti-Rutsch-Finish aus, keine Hochglanz-Politur. Addieren Sie eine Polyurea-Abdeckung an der Wand-Boden-Verbindung, damit Schmelzwasser nicht unter die Wand laufen kann. Burnishen Sie die Türzone vierteljährlich mit einem Fenix-Pad, um Schrammen von Staplerreifen einzudämmen.
Kähllager und Tiefkührräume belohnen praktische, verdichtete, matt geschliffene Finishes. Beenden Sie Sie bei 200–400er-Körnung in Tiefkühlern, wählen Sie eindringenden Densifier und füllen Sie jede Fuge mit Polyurea. Halten Sie den Pad-Vorrat warm, veranschlagen Sie langsamere Produktion und verwenden Sie ein weißes Harzpad für den finalen 800er-Schritt in Kählzonen, wo Sie noch etwas Glanz wollen.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
