Average response time: under 24 hours
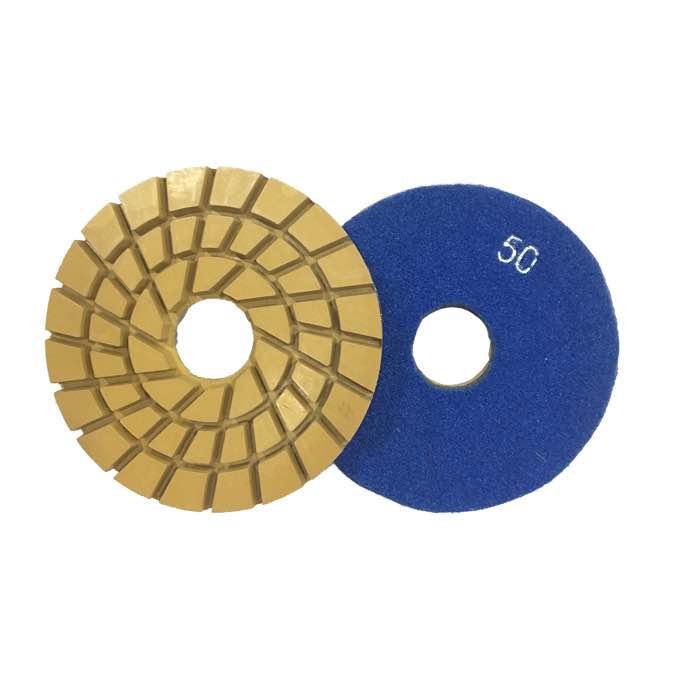
Полированный бетон работает в охлаждаемых камерах +5 °C и морозильных камерах -25 °C, но финиш не тот же, что у шоурум-пола. Охлаждаемые камеры получают стандартную полировку 400–800 грит с литиевым упрочнителем. Морозильные камеры должны остановиться на хоне 200–400 грит (DCOF ≥ 0.50 мокрый), использовать проникающий натриевый или литиевый упрочнитель (никогда акриловую плёнку) и получить полиуретановый герметик швов в каждом усадочном шве. Ожидайте, что время твердения упрочнителя растянется с 30 мин при 20 °C до 3–6 часов при 0 °C, и жизнь падов упадёт на 30–40 %, потому что смола твердеет на холоде.
Приоритет — упрочнённая, низкопористая поверхность, а не зеркальный глянец.
| Зона | Температура | Финиш | Упрочнитель | Заполнитель швов |
|---|---|---|---|---|
| Погрузочная платформа | +5 до +15 °C | 200 грит, антискольжение | Литий | Полиуретан |
| Охлаждаемое хранение | +2 до +6 °C | 400–800 грит | Литий | Полиуретан |
| Морозильное хранение | -18 до -25 °C | 200–400 грит, хон | Натрий или литий | Полиуретан, глубокое заполнение |
| Коридор шок/упаковки | -5 до +10 °C | 400 грит, антискользящая добавка | Литий, двойной слой | Полиуретан |
Акриловые или уретановые герметики-плёнки разрушаются в холодных камерах за 12–24 месяца, потому что цикл «заморозка-оттаивание» расслаивает их. Литиевый упрочнитель реагирует со свободной известью в тесте, образуя CSH в верхних 2–4 мм, создавая барьер, который удерживает влагу. В морозильных камерах иногда предпочитают натриево-силикатный упрочнитель, потому что он проникает глубже и даёт более твёрдый подслой. Расход: 4–6 м²/л. Наносите два слоя при 0 °C или ниже.
Держите спиральные смоляные полировальные паалы в обогреваемом фургоне до момента монтажа — холодные смоляные паалы закатываются и перестают резать.
Усадочные швы морозильного пола — основной путь утечки. Используйте полиуретановый заполнитель швов (не герметик) глубиной 10 мм в каждом шве между отсеками. Полиуретан твердеет за 30–60 мин при 0 °C и остаётся эластичным до -40 °C. Стандартный полиуретановый герметик трескается на линии заморозки и пропускает талую воду в основание плиты.
О: Плита трескается от замерзания-оттаивания воды в швах и порах. Упрочнённый, заполненный по швам полированный бетон превосходит герметизированный, потому что нет плёнки, которая могла бы расслоиться.
О: Эпоксид разрушается за 2–4 года в морозильных камерах от термического удара. Полированный/упрочнённый бетон живёт 10+ лет.
Используйте нейтральный pH-очиститель и роторную щётку. Избегайте горячей воды внутри морозилки — она замерзает немедленно при контакте.
Используйте эпоксидную или полиуретановую разметочную ленту, нанесённую после финальной полировки, а не врезную краску. Краска в морозилке отслаивается за месяцы.
| Система | Стоимость монтажа/м² | Интервал обслуживания | 10-летний жизненный цикл |
|---|---|---|---|
| Эпоксид самовыравнивающийся | €40–60 | Перепокрытие каждые 3–5 лет | €100–140 |
| Уретановый цемент | €70–100 | Заделка каждые 5–8 лет | €110–150 |
| Полированный + упрочнитель | €30–45 | Полировка ежегодно, проверка швов | €40–55 |
Для морозилки 2 000 м² разрыв в жизненном цикле примерно €100 000 — поэтому 3PL-операторы всё чаще указывают упрочнённый полированный бетон.
5 м вокруг каждой двери холодной камеры видят худший конденсат и термические качели. Укажите здесь антискользящий финиш 400 грит, а не высокоглянцевую полировку. Добавьте полиуретановый бордюр на стыке стены и пола, чтобы талая вода не прошла под стену. Полируйте зону дверей ежеквартально паалом типа Fenix для контроля потёртостей от покрышек погрузчика.
Холодные склады и морозильные камеры вознаграждают практичные, упрочнённые, хоновые финиши. Останавливайтесь на 200–400 грит в морозилках, выбирайте проникающий упрочнитель и заполняйте каждый шов полиуретаном. Держите запас падов в тепле, закладывайте более медленное производство и используйте белый смоляной паал для финальной ступени 800 грит в охлаждаемых зонах, где вам всё ещё нужен блеск.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates
