Average response time: under 24 hours
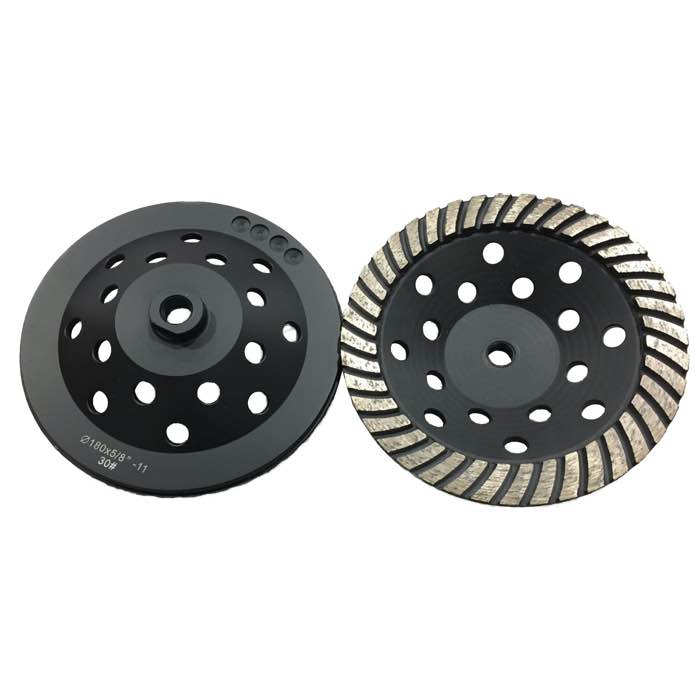
Белый или матовый налёт от напыляемого затвердителя, плёнообразующих составов, смывки строительного шлама и опалубочной смазки не убирается полировкой стандартной последовательностью 30→1500 грит. Сначала его нужно удалить механически: шлифовка металлосвязным 30/40 на сегментах средней связки, затем проход 60/80, и только потом переход на 150→300. Заложите дополнительную потерю производительности 15–25 м²/час и планируйте нанесение упрочнителя после ступени 150 грит, а не до. Тяжёлый плёночный затвердитель (воск или акрил) часто требует одного прохода PCD-чашки на УШМ, прежде чем к плите прикоснётся швонарезчик.
Три распространённых строительных остатка появляются на новых плитах:
Распылите воду на небольшое пятно. Если налёт темнеет и остаётся тёмным, это пористый слой молочка/шлама. Если собирается в капли и вытирается насухо, это плёнка или масляная плёнка. Пористый налёт исчезает одной шлифовкой 30/40. Маслянистый или восковой налёт требует сначала PCD или химического смывателя — одна шлифовка размазывает масло в тесто.
| Ступень | Инструмент | Производительность | Цель |
|---|---|---|---|
| 0 (опционально) | PCD-чашка на краевой шлифмашине | ~15–20 м²/ч | Снятие тяжёлого воскового/акрилового затвердителя |
| 1 | 30/40 металлосвязка, средняя | ~30–40 м²/ч | Открыть поверхность, удалить налёт |
| 2 | 60/80 металлосвязка, средняя | ~40–50 м²/ч | Удалить царапины 30 грит |
| 3 | 150 смола или гибрид | ~50–60 м²/ч | Механическая подготовка перед упрочнителем |
| 4 | Упрочнитель | Расход 4–8 м²/л | Упрочнить открытые тесто |
| 5 | 300 → 800 → 1500/3000 смоляные паалы | Стандарт | Обычная полировка |
Используйте турбо-чашку на краевой шлифмашине для въедливых пятен — она режет быстрее плоского PCD-диска на тонком налёте затвердителя и оставляет более чистый переход к проходу швонарезчика.
Нанесение упрочнителя до удаления налёта запирает загрязнитель под упрочнителем. Результат — пол, который выглядит нормально на 400 грит, но становится мутным на 1500 — именно проблема «мутно после упрочнителя», которая съедает гарантийные вызовы. Ждите до ступени 150 грит, подметите и нанесите упрочнитель на чистую открытую поверхность.
О: Слабая кислота (1:10 соляная) удаляет некоторые восковые затвердители, но она же неравномерно травит тесто и может вызвать высолы. Шлифовка предсказуемее на коммерческих объектах.
О: После прохода 30/40 протрите влажной шваброй тестовое пятно. Оно должно высохнуть до равномерной матовой серости, без белых полос и тёмных масляных ореолов. Если ореолы остались, повторите проход PCD или 30/40.
О: Да — заложите дополнительно $1.50–3.00/м² по сравнению с чистой новой плитой и отметьте это в смете. Большинство плит в собственности ГК имеют какой-то налёт, и заказчик ожидает, что вы с ним разберётесь.
О: Нет. Даже хон 200 грит будет выглядеть пятнистым там, где выжила плёнка затвердителя. Сначала удалите её.
На объекте склада 1 000 м², где выжил напыляемый затвердитель, ожидайте следующую добавку к стоимости по сравнению с чистой плитой: металлосвязный инструмент 30/40 ~€0.60/м², рабочая сила на дополнительный проход ~€0.80/м² и утилизация влажного шлама ~€0.15/м². Итоговая надбавка: примерно €1.50–2.50/м². Если требуется PCD-снятие тяжёлой восковой плёнки, добавьте ещё €1.00–1.50/м². Отметьте это в смете как непредвиденную статью, чтобы это не вышло из вашей маржи.
Три условия делают удаление налёта нерентабельным: (1) пол, покрытый толстым жиром или маслом, который впитался в 10 мм теста — шлифовка размажет его дальше; (2) плита с активным молочком, потому что её заливали в последние 7 дней; (3) протравленные кислотой полы после неудачного эпоксидного объекта, где тесто уже ослаблено. В каждом случае рекомендуйте ремонт или тонкое цементное покрытие поверх, а не пытайтесь полировать сквозь повреждение.
Затвердители, шламовые пятна и опалубочное масло — поверхностные загрязнители, не дефекты цвета. Чистая механическая последовательность — опциональное PCD-снятие, 30/40, 60/80, затем упрочнитель после 150 грит — восстанавливает равномерный финиш. Держите пачку 6-PCD чашек и трапециевидных дисков средней связки в грузовике, чтобы неожиданный слой налёта не сорвал дедлайн.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates
