Average response time: under 24 hours
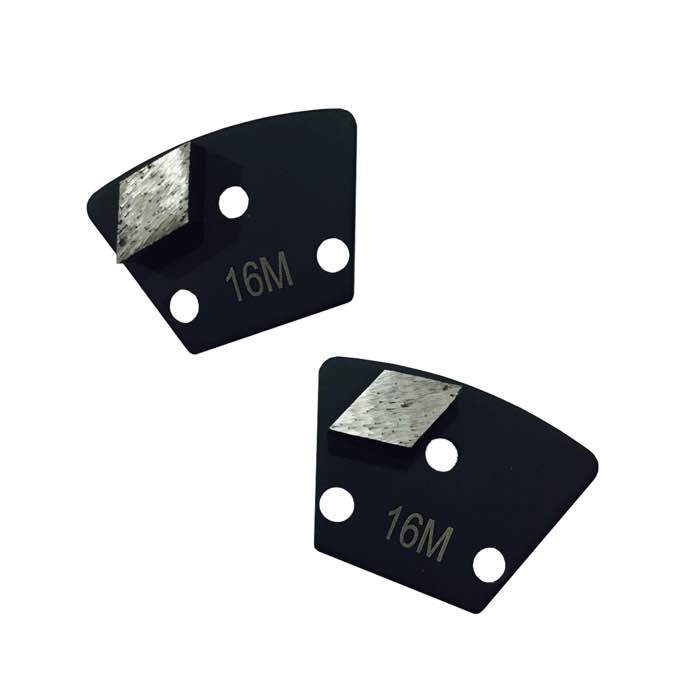
Die Standard-Sequenz für Betonschliff geht von grober Metallbindung (30/40 oder 50/60) über mittlere Metallbindung (80/100) zu Kunstharz-Pads (120 → 200 → 400 → 800 → 1500 → 3000). Beginnen Sie grob genug, um die tiefsten Kratzer zu beseitigen, und steigern Sie die Körnungsgröße, ohne mehr als einen Schritt auf einmal zu überspringen. Körnungen zu überspringen ist der häufigste Fehler — er hinterlässt tiefe Kratzer, die erst nach dem Polieren sichtbar werden.
Für passende Werkzeuge sehen Sie sich unser Sortiment an: 3'' Metal Bond Diamond Grinding Disc with 4 Segments.Praktische Details: Wenn Sie von 50/60 Metall direkt auf 200 Kunstharz springen, kann die 200er-Körnungsgröße die tiefen 50/60-Kratzer nicht beseitigen — sie zeigen sich im Endpolish als graue Linien. Die nächste Körnungsgröße in der Sequenz muss fein genug sein, um die vorherigen Kratzer zu beseitigen, aber grob genug, um noch effizient zu schneiden.
Beim ersten Mal richtig gemacht, spart das Stunden. Wer diesen Schritt richtig macht, spart später Zeit.
Das gilt auch für Terrazzo- und Granitflächen.
Genau hier verlieren viele Teams Zeit. Dieses Detail zeigt sich in der Endqualität.
In der Praxis spart das Zeit auf der Baustelle.
Beim ersten Mal richtig gemacht, spart das Stunden. Wer diesen Schritt richtig macht, spart später Zeit.
Das gilt auch für Terrazzo- und Granitflächen.
Praktische Details: Der Übergangspunkt (meist bei Körnungsgröße 120) ist die häufigste Fehlerstelle: zu früh auf Kunstharz zu gehen hinterlässt Metallkratzer; zu lange im Metall zu bleiben überschleift die Fläche. Kunstharz-Pads (Schritte 4-9) sind für Honen und Polieren — sie sind weicher und hinterlassen eine glatte, glänzende Fläche.
Genau hier verlieren viele Teams Zeit. Dieses Detail zeigt sich in der Endqualität.
In der Praxis spart das Zeit auf der Baustelle.
Beim ersten Mal richtig gemacht, spart das Stunden. Wer diesen Schritt richtig macht, spart später Zeit.
Das gilt auch für Terrazzo- und Granitflächen.
Die praktische Antwort lautet: A: Metallbindungs-Werkzeuge schleifen und bereiten den Betonboden vor (Schritte 1-3). Kunstharz-Pads honen und polieren (Schritte 4-9). Kunstharz ist weicher, verschleißt schneller und hinterlässt den Glanz; Metall ist aggressiv und trägt Material ab.
Bei den meisten Arbeiten, A: Nasspolitur mit Harz-Pads (besonders ab 800) ergibt einen besseren Spiegelglanz und hält die Pads kühler. Trockenpolitur funktioniert ebenfalls, aber das Finish ist meist etwas weniger glänzend und die Pads verschleißen schneller.
Kurz gesagt, A: Das hängt vom Fußboden, der Gerät und der Materialmenge ab. Als Richtwert: 2-4 überlappende Durchgänge pro Körnungsgröße auf einem Planetenschleifer, wobei Sie die Fläche nach jedem Durchgang prüfen und stoppen, sobald die vorherigen Kratzer verschwunden sind.
Die praktische Antwort lautet: A: Satin-/Mattfinish: bei 400-800 stoppen. Halbglanz: bei 1500 enden. Spiegelglanz: bei 3000 (nass) enden und einen Polierschutz auftragen. Wählen Sie die Sequenzlänge nach dem vom Kunden geforderten Finish.
Bei den meisten Arbeiten, A: Bei weichem Betonboden können Sie manchmal den gröbsten Schritt überspringen, weil die Fläche leichter zu verfeinern ist. Aber überspringen Sie nie mehr als eine Körnungsstufe und prüfen Sie die Fläche zwischen den Schritten auf sichtbare Kratzer.
Auf der Suche nach dem richtigen Werkzeug? Werfen Sie einen Blick auf unseren 3'' Metal Bond Diamond Grinding Disc with 10 Segments. Auf der Suche nach dem richtigen Werkzeug? Werfen Sie einen Blick auf unseren 3'' Metal Bond Diamond Grinding Disc with 5 Segments.Abschließend, Von groben Metallbindungssegmenten bis zu 3000er-Harz-Pads entfernt jeder Schritt die Kratzer des vorherigen. Die Betonschleif-Sequenz ist in der Theorie einfach und in der Praxis unerbittlich: grob beginnen, eine Körnungsgröße nach der anderen steigern und zwischen den Schritten reinigen.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates
