Average response time: under 24 hours
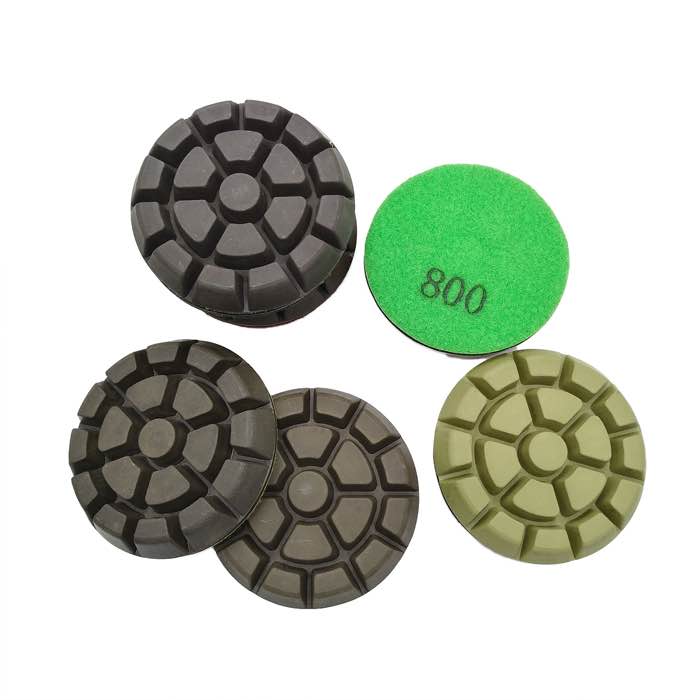
Um Beton mit einem Polierer mit variabler Drehzahl zu polieren, wähle das Drehzahlrad als Werkzeugauswahl: 1.500-2.500 RPM für grobe Harzpads und Kantenarbeit, 2.500-3.500 RPM für feine grits und Glanzdurchgänge. Nass mit Klett-Harzpads arbeiten, das Pad flach und in Bewegung halten und der grit-Sequenz von grob nach fein folgen (100, 200, 400, 800, 1500, 3000). Die variable Drehzahl schützt das Harz vor Überhitzung bei feinen grits und erlaubt Kantenauslauf, sie dient nicht zum Ändern des Anpreßdrucks.
Harzpads haben ein Drehzahlfenster. Zu langsam schneiden sie nicht, sondern ziehen und schmieren nur; zu schnell überhitzt das Harz, glasiert und verbrennt die Oberfläche mit dunklen Flecken. Ein Winkelschleifer mit fester Drehzahl (10.000+ RPM) ist für die Harzpolitur unbrauchbar: er schmilzt die Pads in Sekunden. Der variable Polierer, meist 1.000-4.000 RPM, passt die Drehzahl an grit und Aufgabe an. Er erlaubt außerdem langsameres Arbeiten an Kanten, wo hohe Drehzahl das Pad aus dem Profil wirft und den Beton verbrennt.
Eine Klett-Stützplatte passend zum Pad-Durchmesser montieren und Diamant-Harz-Bodenpolierpads im gesamten grit-Bereich verwenden. Stützplatte und Pads exakt abgleichen: ein Pad größer als die Platte schlackert und wellt das Finish. Für Kanten und Profile erreicht eine kleinere Stützplatte (3 Zoll) die Ecken besser als eine 4 oder 5 Zoll Platte. Vor jeder Stufe Klett und Zustand des Supports prüfen; abgenutzter Klett lässt das Pad gleiten und hinterlässt eine streifige Oberfläche.
Nasspolitur ist der Standard: Wasser auf Oberfläche oder Pad sprühen, es feucht halten und den Schlamm die feine Arbeit tun lassen. Trockenpolitur mit Harzpads funktioniert auf kleinen Flächen, erzeugt aber schnell Hitze; die variable Drehzahl schützt die Pads allein, daher am unteren Ende des Bereichs bleiben.
Pad flach und in Bewegung halten: Standstellen überhitzen das Harz und verbrennen den Beton. Jeden Durchgang um die halbe Pad-Breite überlappen und die Oberfläche schräg auf ausgelassene Stellen prüfen, bevor der grit gewechselt wird. Die Logik der vollständigen Progression ist in der grit-Progression der Betonpoliturerläutert.
Für Kanten und Profile die Drehzahl auf 1.500-2.000 RPM senken, damit das Pad der Form folgt statt von ihr abzuprallen. Bei Flicken auf fertigem Boden den Flicken vermischen, indem grobe grits über den Flicken geführt und vor den feinen grits zum umliegenden Boden ausgefädelt werden. Den kleinen Reparaturausgleich an einem bestehenden polierten Boden folgt derselben Vermischungslogik wie das Beseitigen von Kratzern auf poliertem Beton.
Nach dem finalen grit den Boden vollständig reinigen und mit einem sauberen 3000-Pad und Wasser finishen. Lässt der Glanz später nach, stellt ein Finish-Durchgang ihn ohne erneute Politur wieder her.
1.500-2.500 RPM für grobe grits und Kanten, 2.500-3.500 RPM für feine grits und Glanz. Drehzahl an den grit anpassen; ein Festdrehzahl-Schleifer ist für Harzpads zu schnell.
Nur, wenn er auf etwa 4.000 RPM oder weniger drosselt und eine Stützplatte aufnimmt. Die meisten Winkelschleifer laufen mit 10.000+ RPM und verbrennen Harzpads; ein dedizierter Betonpolierer ist das verlässliche Werkzeug.
Nass ist besser: Wasser kühlt das Harz und trägt den Schlamm, der den Glanz verfeinert. Trockenpolitur eignet sich für kleine Flächen bei niedriger Drehzahl, heizt die Pads aber rasch auf.
Zu hohe Drehzahl oder zu langer Aufenthalt an einer Stelle hat das Harz überhitzt. Drehzahl senken, Pad in Bewegung halten, nass arbeiten und für feine grits saubere Pads nutzen.
Der variable Polierer verwandelt bei richtig genutzter Drehzahleinstellung den Schleifer in eine Finish-Maschine: langsam für grobe grits und Kanten, schneller für feine grits und Glanz, immer nass und immer in Bewegung. Pads zur Stützplatte passend wählen, zwischen den grits reinigen und abschließend finishen. Das Ergebnis ist ein glänzendes, gleichmäßiges Finish auf Böden, Kanten und Flicken ohne verbranntes Harz und ohne übersprungene Schritte.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates