Average response time: under 24 hours
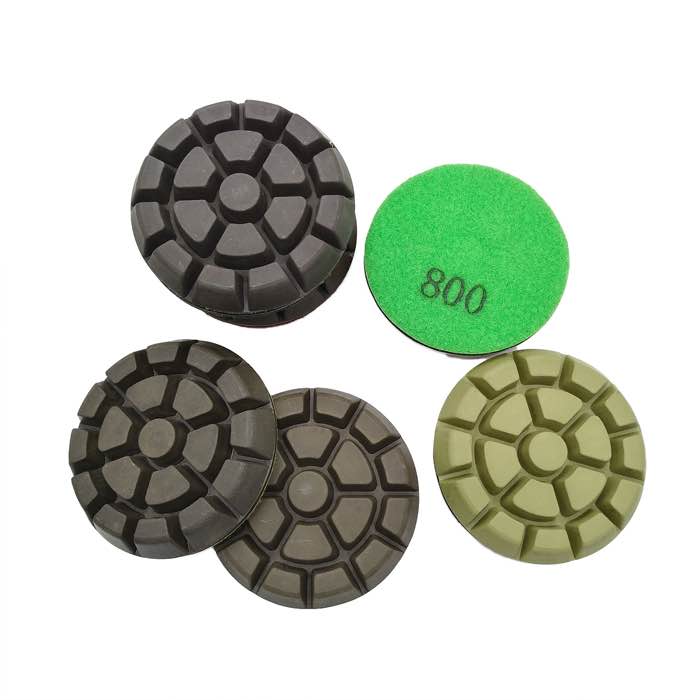
Para pulir concreto con una pulidora de velocidad variable, use el dial de velocidad como selector de herramienta: 1.500-2.500 RPM para discos de resina gruesos y trabajo de bordes, 2.500-3.500 RPM para grits finos y pasadas de brillo. Trabaje en húmedo con discos de resina de velcro, mantenga el disco plano y en movimiento, y siga la secuencia de grit de grueso a fino (100, 200, 400, 800, 1500, 3000). La velocidad variable existe para proteger la resina del sobrecalentamiento en los grits finos y para poder difuminar bordes, no para cambiar la presión de apoyo.
Los discos de resina tienen una ventana de velocidad. Muy lentos no cortan, solo arrastran y manchan; muy rápidos, la resina se sobrecalienta, se esmalta y quema la superficie con marcas oscuras. Una esmeriladora angular de velocidad fija (10.000+ RPM) no sirve para pulido con resina: derrite los discos en segundos. La pulidora de velocidad variable, normalmente 1.000-4.000 RPM, permite igualar la velocidad al grit y al trabajo. También deja reducir la velocidad en bordes, donde la alta velocidad hace girar el disco fuera del perfil y quema el concreto.
Coloque un disco de apoyo de velcro acorde al diámetro del pad y use discos de resina de diamante para pulido de pisos en toda la gama de grit. Haga coincidir exactamente la placa de apoyo y los pads: un disco mayor que la placa se flota y ondula el acabado. Para bordes y perfiles, un disco de apoyo más pequeño (3 pulgadas) llega mejor a las esquinas que una placa de 4 o 5 pulgadas. Revise el velcro del pad y el estado del apoyo antes de cada etapa; el velcro desgastado hace resbalar el disco y deja una superficie rayada.
El pulido en húmedo es lo habitual: rocíe agua sobre la superficie o el disco, manténgalo húmedo y deje que la lechada haga el trabajo fino. El pulido en seco con discos de resina funciona en áreas pequeñas pero genera calor rápido: la velocidad variable es lo único que protege los discos, así que quédese en el extremo bajo del rango.
Mantenga el disco plano y en movimiento: las zonas detenidas sobrecalientan la resina y queman el concreto. Superponga cada pasada la mitad del disco y revise la superficie a ras de suelo en busca de zonas saltadas antes de cambiar de grit. La lógica de la progresión completa se cubre en la progresión de grit de pulido de concreto.
Reduzca la velocidad a 1.500-2.000 RPM para bordes y perfiles, de modo que el disco siga la forma en lugar de rebotar. Para parches sobre un piso terminado, mezcle el parche trabajando los grits gruesos sobre él y difuminando hacia el piso circundante antes de los grits finos. Igualar una reparación pequeña a un piso pulido existente sigue la misma lógica de mezcla que reparar rayas en concreto pulido.
Tras el grit final, limpie el piso por completo y abrille con un disco 3000 limpio y agua. Si el brillo se apaga después, una pasada de abrillantado lo restaura sin volver a pulir.
1.500-2.500 RPM para grits gruesos y bordes, 2.500-3.500 RPM para grits finos y brillo. Iguale la velocidad al grit; una esmeriladora de velocidad fija es demasiado rápida para los discos de resina.
Solo si baja a unas 4.000 RPM o menos y admite un disco de apoyo. La mayoría de esmeriladoras angulares giran a 10.000+ RPM y queman los discos de resina; una pulidora de concreto dedicada es la herramienta fiable.
En húmedo es mejor: el agua enfría la resina y transporta la lechada que refina el brillo. El pulido en seco sirve para áreas pequeñas a baja velocidad, pero calienta los discos rápido.
Demasiada velocidad o demasiado tiempo en un punto sobrecalentó la resina. Reduzca la velocidad, mantenga el disco en movimiento, trabaje en húmedo y use discos limpios para los grits finos.
Una pulidora de velocidad variable convierte una esmeriladora en máquina de acabado cuando se usa bien el dial: lenta para grits gruesos y bordes, más rápida para grits finos y brillo, siempre en húmedo y siempre en movimiento. Iguale los discos a la placa de apoyo, limpie entre grits y abrille al final. El resultado es un pulido brillante y parejo en pisos, bordes y parches, sin resina quemada ni pasos saltados.
Escrito y revisado por JOY TECH - fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen los requisitos CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Verified Certificates