Average response time: under 24 hours
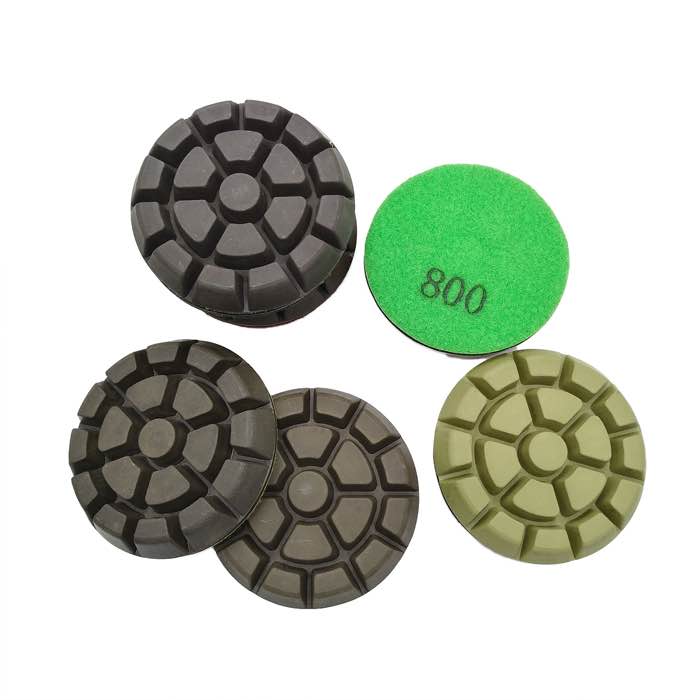
Чтобы полировать бетон машиной с регулируемой скоростью, используйте регулятор оборотов как выбор инструмента: 1.500-2.500 RPM для грубых смоляных кругов и работы по кромкам, 2.500-3.500 RPM для тонких gritов и блесковых проходов. Работайте мокро с липучными смоляными кругами, держите круг плоско и в движении, проходите grit-последовательность от грубого к тонкому (100, 200, 400, 800, 1500, 3000). Переменная скорость нужна, чтобы защитить смолу от перегрева на тонких gritах и плавно сводить кромки, а не чтобы менять силу нажима.
У смоляных кругов есть скоростное окно. Слишком медленно — не режут, только тащат и размазывают; слишком быстро — смола перегревается, глазуруется и обжигает поверхность тёмными пятнами. Угловая шлифмашина фиксированной скорости (10.000+ RPM) для смоляной полировки бесполезна: она плавит круги за секунды. Полировальная машина с регулируемой скоростью, обычно 1.000-4.000 RPM, позволяет подбирать скорость под grit и задачу. Она также позволяет снизить скорость на кромках, где высокая скорость срывает круг с профиля и обжигает бетон.
Установите липучную подложку под диаметр круга и используйте алмазные смоляные круги для полировки полов во всём диапазоне grit. Точно подбирайте опорную пластину и круги: круг больше пластины провисает и волнит финиш. Для кромок и профилей меньшая опорная подложка (3 дюйма) лучше заходит в углы, чем пластина 4 или 5 дюймов. Перед каждой стадией проверяйте липучку круга и состояние подложки; изношенная липучка позволяет кругу проскальзывать и оставляет полосатую поверхность.
Мокрая полировка — основной режим: распыляйте воду на поверхность или круг, держите его влажным и дайте шламу выполнять тонкую работу. Сухая полировка смоляными кругами работает на малых участках, но быстро греется: переменная скорость — единственная защита кругов, поэтому держитесь нижнего конца диапазона.
Держите круг плоско и в движении: стоячие точки перегревают смолу и обжигают бетон. Накрывайте каждый проход половиной круга и под низким углом проверяйте поверхность на пропуски перед сменой grit. Логика полной прогрессии разобрана в последовательности grit при полировке бетона.
Снижайте скорость до 1.500-2.000 RPM на кромках и профилях, чтобы круг шёл по форме, а не отскакивал от неё. Для заплаток на готовом полу смешайте участок, пройдя грубыми gritами по заплатке и плавно сводя её к окружающему полу до тонких gritов. Согласование мелкого ремонта с существующим полированным полом следует той же логике смешивания, что и устранение царапин на полированном бетоне.
После финального grit полностью очистите пол и выполните финишную обработку чистым кругом 3000 и водой. Если блеск позже померкнет, финишный проход восстановит его без повторной полировки.
1.500-2.500 RPM для грубых gritов и кромок, 2.500-3.500 RPM для тонких gritов и блеска. Подбирайте скорость под grit; шлифмашина фиксированной скорости слишком быстра для смоляных кругов.
Только если она снижается примерно до 4.000 RPM или ниже и принимает опорную подложку. Большинство угловых шлифмашин работают на 10.000+ RPM и обжигают смоляные круги; надёжный инструмент — специализированная бетонная полировальная машина.
Мокро лучше: вода охлаждает смолу и переносит шлам, доводящий блеск. Сухая полировка годится для малых участков на низкой скорости, но быстро греет круги.
Слишком высокая скорость или слишком долгое пребывание в одной точке перегрели смолу. Сбавьте скорость, держите круг в движении, работайте мокро и используйте чистые круги для тонких gritов.
Полировальная машина с переменной скоростью превращает шлифмашину в финишный инструмент при правильном использовании регулятора: медленно для грубых gritов и кромок, быстрее для тонких gritов и блеска, всегда мокро и всегда в движении. Подбирайте круги под опорную пластину, очищайте между gritами и финишируйте в конце. Результат — блестящая ровная полировка полов, кромок и заплаток без подпаленной смолы и пропущенных шагов.
Написано и проверено JOY TECH - производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и система управления качеством проходят аудит SGS и Bureau Veritas. Продукция соответствует требованиям CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Verified Certificates