Kurze Antwort
Vergossene Betonböden werden ungleichmäßig geschliffen, weil Reparaturmörtel typischerweise 15-25 MPa härter oder weicher ist als der Mutterboden mit 28-35 MPa. Um einen ebenen geschliffenen Boden über Vergussstellen zu erhalten, warten Sie mindestens 7-14 Tage Abbindung des Reparaturmörtels, beginnen Sie mit einem weichbindigen Metallschuh der Körnung 30, fahren Sie 2-3 zusätzliche Übergänge über die Vergussstellen und wechseln Sie erst auf Körnung 60, wenn die Vergussgrenze unsichtbar ist. Planen Sie 20-35 % mehr Schleifzeit und 30-50 % mehr Werkzeugverschleiß in Vergusszonen ein. Wenn die Vergussfläche mehr als 30 % des Bodens beträgt, vergießen Sie neu statt zu schleifen.
Warum sich Vergussstellen anders schleifen
Reparaturmörtel - Epoxidmörtel, polymer modifizierter Zement oder schnellhärtender hydraulischer Zement - haben Eigenschaften, die sich stark von der umgebenden Platte unterscheiden. Der Unterschied verursacht drei Probleme: Grate an Vergusskanten, selektives Kratzen und ungleichmäßigen Glanz nach dem Polieren.
| Vergusstyp | Druckfestigkeit | Schleifverhalten | Benötigte Bindung |
|---|
| Hydraulikzement (5 Min) | 25-30 MPa | Weich, verschleißt schnell, schmiert | Harte Bindung H |
| Polymerzement | 35-45 MPa | Schleifend, hält Diamant | Mittel M |
| Epoxidmörtel | 50-60 MPa + Zuschlag | Schmiert Diamanten, glasig | PCD zuerst, dann weich S |
| Ausgleichsmasse | 30-40 MPa | Glatt, polierbar | Standard M |
Empfohlene Schleifsequenz über Vergussstellen
- Abbindezeit
- Hydraulikzement: 3-7 Tage; Polymermörtel: 7-14 Tage; Epoxidmörtel: 7 Tage bei 20 °C. Zu frühes Schleifen hinterläßt Ausbrüche und Staub im Verguss, die später nicht zu beheben sind.- Abbürsten Körnung 16
- fahren Sie nur über die Vergusskanten, um den hohen Übergangsgrat zu brechen. Zwei Übergänge, leichter Druck. Schleifen Sie nicht den ganzen Boden mit Körnung 16 - verschwendet Werkzeuglebensdauer.- Körnung 30 ganzer Boden
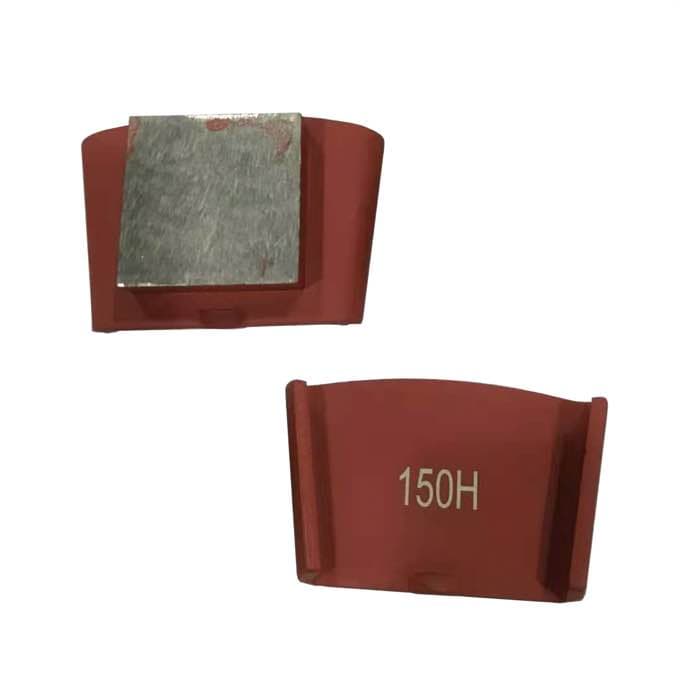
- weiche Bindung (S/SS) wenn der Mutterboden hart ist (38+ MPa); sonst mittel (M). Fahren Sie einen Zusatzübergang über Vergusszonen, langsam (0,5 m/s).- Körnung 60
- nur wenn die Vergussgrenze bei Schräglicht unsichtbar ist. Wenn Sie noch ein Rechteck sehen, zurück zu 30.- Körnung 120
- Harzbindungs-Übergangsschuhe oder Hybridpads. Dieser Schritt verbindet Metallkratzer mit Harz.- Verdichter dann 200/400/800/1500/3000 Harzpads
wie üblich.
Erwarteter Werkzeugverschleiß
Auf einem Boden, der zu 15 % vergossen ist, erwarten Sie:
- Metallschuhe: 30-50 % kürzere Lebensdauer - typischerweise 60-90 m² pro Paar statt 120-180 m².
- Epoxid-Vergusszonen: PCD-Schuh 8-15 m² pro Segment; erwarten Sie 1-2 PCD-Übergänge vor der Rückkehr zum Diamanten.
- Harzpads: 10-20 % kürzere Lebensdauer, weil der Verguss tiefere Kratzer hinterläßt, die das nächste Pad beseitigen muß.
- Verdichterverbrauch: 20-30 % höher, weil poröse hydraulische Vergüsse mehr aufsaugen.
Häufige Probleme und Lösungen
- Vergusskantengrate - sichtbare Linien nach dem Polieren. Ursache: der Abbürstübergang mit Körnung 16 wurde übersprungen. Lösung: Kante mit Körnung 30 nachschleifen, dann volle Sequenz polieren.
- Raue Stellen im Verguss - der Verguss ist weicher als der Boden, wird tiefer zerkratzt. Lösung: Hartbindungsschuh (H) nur in Vergusszonen, oder den Verguss zweimal verdichten.
- Verblockte Diamanten auf Epoxidmörtel - Schuhe schneiden nicht mehr. Lösung: PCD-Übergang, dann Diamant auf einem Dressierblock 30 Sekunden abdressen.
- Verguss bleibt nach dem Polieren matter als der Boden - die Vergusspaste ist dichter und nimmt den Verdichter nicht auf. Lösung: zweite Lithium-Verdichterschicht nur auf den Verguss, dann 400/800 nachpolieren.
Wann Sie neu vergießen sollten statt zu schleifen
Wenn die Vergusstiefe 25 mm überschreitet oder die Vergussfläche mehr als 30 % des Bodens beträgt, ist Schleifen zu einem gleichmäßigen Finish selten wirtschaftlich. Schneiden Sie die Vergusskanten rechtwinklig (nicht feder), vergießen Sie mit Mörtel gleicher Festigkeit, warten Sie 14 Tage und schleifen Sie dann. Federkanten zeigen nach dem Polieren immer, weil der Dichtegradient zu scharf ist. Rechtwinklige Kanten sind nach dem Schleifen unsichtbar, weil der Übergang vertikal und nicht horizontal ist.
Beispielkosten 2026
Eine 500 m² große Lagerhalle mit 15 % Vergussfläche, vollständige Politur auf Körnung 800:
- Normale Politurkosten: 18 US-Dollar/m² × 500 = 9.000 US-Dollar
- Vergussaufschlag (Mehrarbeit + Verschleiß): 3-5 US-Dollar/m² × 500 = 1.500-2.500 US-Dollar
- Zusätzlicher Verdichter: 0,30 US-Dollar/m² × 500 = 150 US-Dollar
- Gesamt: 10.650-11.650 US-Dollar gegenüber 9.000 US-Dollar auf einem baufreien Boden.
Vorbereitung der Vergussoberfläche vor dem Schleifen
Gute Vergüsse beginnen vor dem Gießen. Weisen Sie den Betonunternehmer an:
- Vergusskanten mit der Säge rechtwinklig schneiden, nicht feder. Rechtwinklige Kanten verschwinden beim Schleifen; Federkanten zeigen sich immer.
- Haftvermittler (Epoxid-Schlämme) auf dem Mutterbeton vor dem Verguss verwenden.
- Die Zuschlaggröße des Vergusses an den Mutterboden angleichen. Ein FeinSand-Verguss auf einem Boden mit 20-mm-Zuschlag sieht auch nach dem Polieren immer anders aus.
- Den Verguss 7 Tage mit nassem Sackleinen oder Nachbehandlungsmittel kurieren. Schwindsrisse zeigen sich nach dem Polieren als Linien.
Wie man Vergussgrenzen nach dem Polieren verbirgt
Wenn eine Vergussgrenze nach vollständiger Politur noch sichtbar ist, gibt es Optionen:
- Kante nachschneiden - mit Körnung 60 auf einem 10-cm-Streifen um den Verguss zurück, dann nachpolieren. Das verbreitert den Übergang und macht ihn weniger sichtbar.
- Gesamten Boden färben - ein Eindringfarbstoff verbirgt geringe Farbunterschiede. Die meisten Gewerbekunden wählen diese Option.
- Als Gestaltungsmerkmal akzeptieren - manche Architekten lassen Vergussgrenzen absichtlich als visuelle Fugen stehen.
Für weiteren Kontext zur Ebenheit siehe Tiefstellen korrigieren und Ebenheit FF/FL. Für Reparaturvorbereitung lesen Sie auch Epoxidmörtel-Reparaturvorbereitung und Ausbruchreparatur.