Average response time: under 24 hours
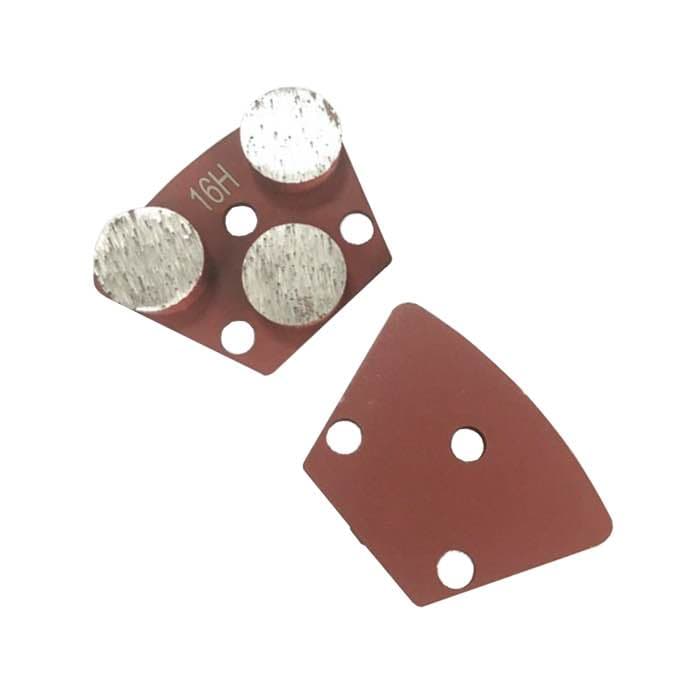
Ränder und Ecken verlieren den Glanz zuerst, und der Grund ist geometrisch, nicht chemisch. Ein Planetar-Kopf mit 700 mm erreicht die letzten 50 mm nicht, diese Zone bekommt also nie die gleichen Durchgänge, Druck oder Wasser wie das Feld. Sie trocknet, trübt und liest sich unter Streiflicht als schmutziger Rahmen um einen klaren Boden.
| Ursache | Was passiert | Lösung |
|---|---|---|
| Kopf erreicht nicht | Letzte 30-60 mm bekommen weniger Durchgänge | Handwerkzeug oder Randmaschine bei jeder Körnung |
| Trockener Rand | Kein Wasser, Segment glasiert | Handsprüher oder nasser Schwamm |
| Zu viel Handdruck | Rand ausgeschliffen, Ring anderen Glanzes | Leichter Druck, Maschinengewicht |
| Letzte Körnung ausgelassen | Rand bleibt bei 800, Feld bei 2000 | Jede Körnung am Rand, ohne Ausnahme |
| Schatten der Sockelleiste | Schmutz liest sich als Glanzverlust | Detailreinigung vor dem Buffing |
Das Gewicht des Werkzeugs nutzen, nicht die Arme. Scheibe flach halten, in überlappenden Bögen arbeiten und vor Erwärmung des Randes aufhören. Zwei leichte Durchgänge schlagen einen schweren, und ein ausgeschliffener Rand braucht vollständiges Nachhonen, was mehr kostet als die gesparte Handarbeit.
Die Hälfte der vor Ort gemessenen Randbeschwerden sind keine Randprobleme. Diese drei zuerst zu prüfen erspart einen Tag Randarbeit, der nichts ändert und einen Verdacht bestätigt, den der Kunde ohnehin hatte.
Der entscheidende Test: eine Glanzmessung 50 mm von der Wand und eine 500 mm innen, bei gleichem Licht, auf sauberer trockener Fläche. Ein Abstand unter etwa 5 Einheiten ist Wahrnehmung. Über 15 Einheiten ist ein echter Randabfall.
Randarbeit ist pro Quadratmeter teuer, deshalb braucht das Ziel eine Zahl, bevor eine Maschine bewegt wird. Sonst wird der Rand poliert, bis er unter einem Licht nah wirkt und unter einem anderen durchfällt.
| Messung | Wo messen | Arbeitsziel |
|---|---|---|
| Glanzeinheiten bei 60 Grad | 50 mm von der Wand, 200 mm und 500 mm, je drei Stellen | Rand innerhalb von 10-15 Einheiten zum Feld |
| Klarheit des Spiegelbilds | Eine gerade Kante oder einen Türrahmen im Reflex ansehen | Linie läuft durch den Übergang weiter |
| Farbdifferenz | Rand- und Feldflächen bei Tageslicht vergleichen | Kein sichtbarer Tonwechsel; dunklere Ränder heißen meist abgetragener Zementstein |
| Oberflächentextur | Fingerkuppe und Streiflicht | Keine Ringe, keine Mulde, kein Wirbelmuster am Bogen |
Die Zahlen ins Verfahren schreiben und bei der Übergabe nehmen. Ein Rand, der als „viel besser" gemeldet wird, lädt zur Wiederholung ein; einer „innerhalb 12 Einheiten" schließt den Punkt.
Ränder verlieren Glanz, weil sie die letzten zehn Minuten der Schicht bekommen, mit müdem Bediener und Handwerkzeug. Die Lösung ist Ablauf, nicht Anstrengung.
Nichts davon ist neue Technik. Es ist der Unterschied, Ränder als Detail oder als Stufe der Sequenz zu behandeln — so hat das Feld seinen Glanz bekommen.
Den Rand als Position pro laufendem Meter kalkulieren. Er ist der langsamste Teil des Bodens und der erste, den der Kunde prüft.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates