Average response time: under 24 hours
O concreto polido em uma escola em funcionamento é concluído em meio a aulas que nunca param de todo: botas, mochilas e tráfego do pátio seguem pelos mesmos corredores, e as salas não podem permanecer fechadas por um ciclo inteiro de repintura. O resultado depende da avaliação da base antes da chegada da equipe, da divisão em blocos de trabalho e dos limites de aceite aprovados previamente. Este artigo cobre o julgamento da base, o agendamento por blocos, a ordem dos grãos, os alvos de escorregamento e brilho, e a entrega.
O escopo cobre salas de aula, corredores internos, o saguão de entrada, o salão de reuniões, acessos ao refeitório e faixas de transição para cerâmica ou resina. Antes da mobilização, o gerente verifica idade da laje, resistência no local, revestimentos existentes, padrão das juntas e umidade; seções defeituosas entram nas premissas do contrato de antemão, não em discussão no canteiro.
As lajes escolares são lançadas monoliticamente com a estrutura, de modo que a superfície de caminhada faz parte da base, não de uma película aplicada. Após o corte da nata e da pasta fraca e o fechamento dos poros pelo densificador, o acabamento não solta poeira de revestimento. Três padrões de tráfego dividem um piso: salas, onde um brilho uniforme sobrevive sob as carteiras; corredores, onde a aderência sob os pés pesa mais; e entradas de saguão e refeitório, onde marcas de salto aparecem primeiro. Um perfil afinado próximo a CSP 5–6 dá um brilho suave, e a manutenção é vassoura seca e limpador neutro.
Antes da entrada das máquinas, o gerente registra cada zona por escrito: idade da laje, acabamento de desempenadeira, revestimentos anteriores, remendos, trincas, juntas e argamassa de reparo. Pontos macios e reparos fracos são listados zona por zona para conserto antes das etapas diamantadas; uma laje em CSP 1–2 após uma passada metálica leve pede perfil com agregado exposto ou reparo primeiro. O trabalho prossegue apenas com UR em 75–80% e temperatura superficial entre 10–30 ℃, pois reação e cura diminuem fora dessa janela. A umidade é lida na profundidade de sonda; juntas acima de 3–4 mm são fotografadas e medidas.
Os acabamentos escolares saem em blocos programados, não em um piso aberto de uma vez. O prédio se divide em blocos de cerca de 150–300 m² por conjunto de salas, cada um com seu caminho de entrada e linha de exaustão; corredores e saguões são blocos separados com alvos de acabamento diferentes. O bloco após o horário de aula deixa cerca de 3–4 horas para retífica ou etapas de resina mais limpeza, com seções de densificador seladas durante a noite. O tráfego de pessoas retorna após 24–72 horas; carteiras e cadeiras voltam após a sequência completa de grãos, normalmente 5–7 dias após a primeira passada. Um bloco que não puder ser liberado por uma semana se divide em duas visitas.
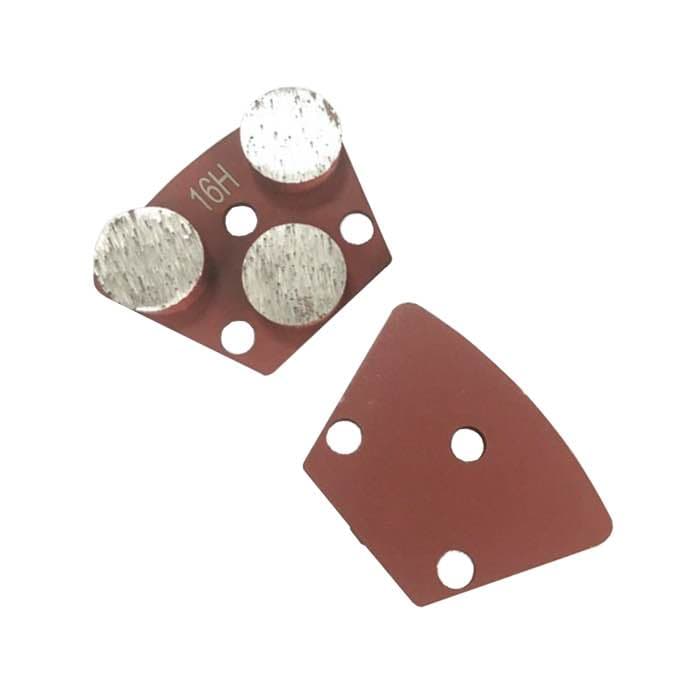
As etapas diamantadas correm do ligante metálico à resina em sobreposições de piso inteiro. O metal come em grão 16 ou 20 para cortar a nata, nivelar marcas de desempenadeira e expor pontos moles, depois 30 e 40 grão nivelam o grão; um grão só é pulado após uma régua não mostrar marcas mais profundas. As lixas de resina seguem 100, 200, 400, 800, terminando em 1500 ou 3000; um risco visível no 800 não pode ser apagado no 1500. As faixas se sobrepõem em 100–150 mm, cada grão verificado sob luz de 300–500 lux. O densificador vai sem poeira: 1:64, cerca de 15 ml por litro, primeira demão; 1:128, cerca de 8 ml por litro, segunda demão; úmido 20–40 minutos.
A UR permanece dentro de 75–80% e a superfície da laje entre 10 e 30 ℃; abaixo do extremo frio a reação arrasta, acima do extremo quente o líquido evapora rápido e deixa manchas esbranquiçadas. O espaço é arejado após cada demão para que a umidade saia antes da próxima passada. Um protetor penetrante nas entradas de saguão e refeitório reduz manchas de derramamento sem filme que descasca. A renovação segue o tráfego: salas renovam em ciclo de 3–5 anos, enquanto entradas e corredores são inspecionados a cada 2–3 anos.
O padrão de aceite é acordado por escrito antes do início, cada limite atrelado a uma leitura mensurável, não à palavra solta "liso". O brilho é lido com medidor de 60°; zonas adjacentes podem diferir em até 5 unidades, enquanto uma diferença acima de 15 unidades significa retrabalho. Cada registro anota bloco, data, valor medido e assinatura, e o critério escrito decide onde as leituras divergem.
| Zona | Alvo de acabamento | PTV seco | DCOF úmido | Classe antiderrapante |
|---|---|---|---|---|
| Sala de aula | 800–1500 grão, selado | ≥36 | ≥0.42 | R10 |
| Corredor | 400–800 grão, afinado | ≥36 | ≥0.42 | R11 |
| Entrada do saguão | 1500–3000 especificado | ≥36 | ≥0.42 | R10–R12 |
| Refeitório | 400–800 grão, selado | ≥36 | ≥0.42 | R11 |
| Rodapé e batente | retoque manual | — | teste de faixa | borda assinada |
As disputas mais comuns cobrem brilho desigual por uma sala, um filme branco do densificador, aderência em corredores úmidos e marcas de salto ou cadeira após o retorno dos móveis. A vistoria final segue com o proprietário escolar contra o cronograma do contrato; defeitos são numerados em planta antes do conserto ser discutido.
Na entrega, o empreiteiro fornece o cronograma de acabamento conforme construído, ordem dos grãos, nomes e taxas de diluição dos produtos, detalhes de tratamento de juntas, registros de leitura e uma nota de manutenção. O gerente percorre o piso com o representante escolar, mostrando os pontos de inspeção e como as leituras foram obtidas. Cada bloco precisa de folha de aceite assinada; itens pendentes carregam data e responsável nomeado. Um piso afinado muda levemente nos primeiros 6–12 meses enquanto a camada de desgaste se assenta, e áreas de aparência fraca perto das entradas são desgaste inicial comum.
Escrito e revisado pela JOY TECH - fabricante de ferramentas de diamante auditado por SGS e BV, certificado CE/RoHS, fundado em 2004 e exportando para mais de 50 países.
Nossa fábrica e sistema de gestão de qualidade são auditados pela SGS e Bureau Veritas. Os produtos atendem aos requisitos CE/RoHS e cada peça é 100% inspecionada antes da embalagem.
Verified Certificates